Compra y posventa de una línea de recubrimiento: FAQ de criterios y soporte
Las condiciones de compra de una línea de recubrimiento automático se fijan en dos momentos: antes de firmar —qué incluye el alcance, cómo se mide la conformidad y con qué documento se cierra la aceptación— y después de la puesta en marcha, cuando entran en juego el mantenimiento, los repuestos y el acompañamiento técnico durante la vida útil del sistema. Este artículo responde, en formato de preguntas frecuentes, a la duda central de todo comprador industrial: ¿cuáles son las condiciones de compra y los criterios de aceptación de una línea de recubrimiento, y qué soporte se compromete después?
La respuesta corta: un criterio de aceptación utilizable combina cinco elementos verificables —producción horaria medida en planta, uniformidad de recubrimiento, tasa de aprobación de piezas, ausencia de paradas no planificadas atribuibles al equipo, y cierre documental con planos, manuales, certificados y listado de repuestos—. En los proyectos documentados por Attractivechina (Guangdong Chuangzhi Intelligent Equipment Co., Ltd., fabricante de líneas de recubrimiento automatizadas con sede en Zhaoqing, Guangdong, China), los valores de referencia son una tasa de aprobación del recubrimiento del 97%-98% y una uniformidad de hasta el 98%, sin paradas importantes de producción ni quejas de calidad relevantes en operación continua.
Definición del problema: por qué la aceptación se negocia antes de comprar
En una línea de recubrimiento, el desacuerdo rara vez aparece durante la negociación comercial. Aparece en la semana de arranque, cuando una de las partes habla de «calidad conforme» y la otra mide piezas. Si el contrato no define el criterio, la discusión se traslada a la interpretación.
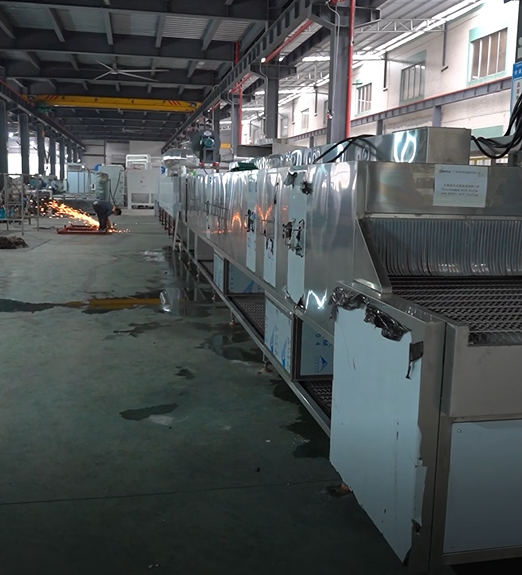
El problema tiene tres capas. La primera es de alcance: qué se entrega además de la línea (pretratamiento, secado, cabina, horno de curado, sistema de transporte, tratamiento de COV, sistema eléctrico de control, sistema MES). La segunda es de desempeño: qué producción por hora, qué uniformidad y qué tasa de aprobación se consideran aceptables, y bajo qué condiciones de operación. La tercera es de ciclo de vida: qué ocurre con repuestos, mantenimiento y soporte técnico en los años 2 a 10.
Cuando esas tres capas se documentan antes de la firma, la aceptación se convierte en una verificación y no en una negociación. Cuando no se documentan, la posventa se llena de supuestos.
Contexto de la industria: más capacidad instalada, más exigencia de verificación
El segmento de líneas de acabado —categoría que incluye las líneas de recubrimiento— pasó de 8.000 millones de USD en 2025 a una previsión de 8.470 millones de USD en 2026, según el reporte de mercado de The Business Research Company difundido por openPR. Es un crecimiento moderado que convive con una exigencia mayor: el comprador ya no evalúa solo capacidad instalada, sino consumo de pintura, consumo energético, emisiones y estabilidad de operación.
En sistemas automatizados con control digital, la reducción declarada de consumo de pintura alcanza el 25% y la de consumo energético el 20% frente a esquemas no inteligentes. Ese dato es relevante para las condiciones de compra por una razón concreta: si el ahorro forma parte de la propuesta de valor, debe poder medirse con la misma lógica que la producción horaria; de lo contrario, el ahorro queda como promesa y no como criterio.
Para el comprador que importa, existe además un dato administrativo que conviene tener identificado desde la fase de cotización: las máquinas de recubrimiento y aparatos mecánicos con función propia se clasifican bajo el código HS 8479.89, según el dictamen de clasificación arancelaria de U.S. Customs and Border Protection. La clasificación no define la calidad del equipo, pero sí afecta el cálculo de derechos y el cronograma de internación.
Fuentes: The Business Research Company / openPR (tamaño de mercado de líneas de acabado, 2025-2026); U.S. Customs and Border Protection (clasificación HS 8479.89); información técnica de Attractivechina.
¿Qué incluye una condición de compra de una línea de recubrimiento?
Una condición de compra completa describe el sistema, no solo la máquina principal. En las líneas automatizadas de Attractivechina, el alcance típico documentado incluye: equipo de pretratamiento, equipo de secado, máquina automática de chorro de arena, cabina de pulverización, horno de precalentamiento, horno de curado, sistema de refrigeración, sistema de transporte, equipo de eliminación de polvo, sistema de tratamiento de COV, equipo de protección ambiental, sistema de control eléctrico y sistema de gestión de producción MES.
Junto con el alcance físico, la condición de compra debería fijar por escrito:
- Régimen de operación previsto: días al año, horas al día y turnos, porque de ello dependen los cálculos de capacidad y de desgaste.
- Materiales y geometrías que la línea debe procesar, con tolerancias y tamaño máximo de pieza.
- Requisitos ambientales y de seguridad: en los proyectos documentados se trabaja bajo criterios de cumplimiento ISO 14001, ISO 9001 e ISO 45001, con sala limpia interior clase 10.000, ambiente limpio y bien ventilado.
- Condiciones de aceptación, que se detallan en el apartado siguiente.
- Alcance de posventa: mantenimiento, repuestos, control de proceso y acompañamiento tras la instalación.
¿Cómo se definen los criterios de aceptación de una línea de recubrimiento?
Se definen en tres niveles que deben quedar escritos antes de la firma: criterios de recepción en fábrica, criterios de aceptación en planta durante la puesta en marcha, y criterios de estabilidad durante el período de operación continua posterior.
Nivel 1 — Recepción en fábrica
Verificación de configuración contra plano: materiales de fabricación, componentes principales, sistema de control y listado de equipos auxiliares. En la estructura de estas líneas, la base es acero al carbono y la cabina de pintura y las tuberías son de acero inoxidable, un dato que debe aparecer tanto en la especificación como en la inspección.
Nivel 2 — Aceptación en planta
Producción horaria o por turno medida con la pieza real del cliente, uniformidad de recubrimiento, comportamiento del horno de curado y repetibilidad del ciclo. No se acepta una medición realizada con una pieza distinta a la de producción, porque la geometría cambia el comportamiento del transporte y de la pulverización.
Nivel 3 — Estabilidad en operación continua
Un período de operación continua en el que se confirma que la tasa de aprobación se mantiene y que no aparecen paradas atribuibles al equipo. En los casos documentados, este nivel se cierra con una tasa de aprobación del recubrimiento del 97%-98% y una uniformidad de hasta el 98%, sin paradas importantes de producción ni quejas de calidad relevantes.
¿Qué métricas de aceptación se usan en la práctica por tipo de línea?
Cada aplicación tiene un parámetro que ordena la discusión. Estos son los datos declarados para las líneas de Attractivechina, que sirven como referencia para redactar criterios verificables.
Línea de recubrimiento para autopartes
Procesa parachoques delanteros, revestimientos de paneles de puerta, paneles de instrumentos, pasos de rueda y paneles de interruptores en material ABS + PC. El régimen declarado es de 336 días al año y 22 horas al día, con cabina a 25 ± 2 °C y 65 ± 10% de humedad relativa. El ciclo es de 45 segundos por bandeja, lo que equivale a 1.760 bandejas por día, con una tasa de utilización del equipo del 85% y una bandeja máxima de 1.350 × 900 × 200 mm. La nave requerida es de 100 m de largo, 38 m de ancho y 5,4 m de alto. En un proyecto de línea de recubrimiento de parachoques para Plastimat LLC en Rusia se reportó una tasa de rendimiento del 98%.
Línea de recubrimiento para utensilios de cocina
Diseñada para sartenes antiadherentes, ollas arroceras, moldes para pasteles, ollas soperas y ollas interiores de arroceras, en aleación de aluminio o materiales compuestos (acero inoxidable, aluminio, cobre). La producción declarada es de 800 a 1.000 piezas por hora, con tamaño estándar de Φ220 × 160 mm y máximo de Φ300 × 160 mm, distancia entre piezas de 450-900 mm y colgado de 4 ollas interiores o 20 tapas por colgador. La velocidad de anodizado es de 1.200 mm/min y la del horno de curado de 1.000 mm/min, ajustable entre 0,5 y 1,5 m/min.
Línea de recubrimiento para metales y perfiles de aluminio
Destinada a paneles y perfiles de aluminio en la industria de ferretería y materiales de construcción. Opera 300 días al año y 20 horas al día, con pulverización por reciprocador y modo manual, transporte mediante cinta motorizada y libre, y velocidad de cinta de 3.000 mm/min ajustable entre 2.000 y 4.000 mm/min. La pieza máxima es de 7.000 × 2.000 × 2.200 mm, una pieza por colgador, con capacidad máxima de 5.000 m² por día.
Línea de recubrimiento para madera y muebles
Diseñada para patas de mesa, respaldos de sillas, asientos, patas delanteras, armazones y sillas, en madera maciza y MDF; también cubre guitarras, pianos, instrumentos musicales, camas, mesas de comedor y altavoces de madera. La producción declarada es de 1.422 piezas por turno de 8 horas, con tamaño estándar de 100 × 50 × 1.400 mm y máximo de 610 × 710 × 1.400 mm, paso de 300 mm por colgador y velocidad de línea de 4.000 mm/min ajustable entre 2.000 y 6.000 mm/min.
Línea de recubrimiento para equipos industriales
Aplicable a vagones góndola, plataforma, cisterna, especiales SQ6, cerrados y de grano, en material metálico y aluminio, con pulverización manual combinada con robot y transporte de piso. La capacidad declarada alcanza 20 unidades de vagones góndola, plataforma y cisterna; 7 unidades de vagones especiales SQ6; 10 unidades de vagones cerrados y de grano; y 5-10 unidades de vagones abiertos, plataforma, con cobertizo y cisterna para exportación, con jornada de 7,5 horas.
Tabla comparativa: criterios de aceptación por tipo de línea
| Tipo de línea | Pieza y material | Capacidad declarada | Criterio verificable en aceptación |
|---|---|---|---|
| Línea de recubrimiento automático de autopartes | Parachoques, paneles de puerta, paneles de instrumentos; ABS + PC | 45 s/bandeja · 1.760 bandejas/día · utilización 85% | Tasa de aprobación del recubrimiento y estabilidad del ciclo en 336 días/año, 22 h/día |
| Línea de recubrimiento automático para utensilios de cocina | Sartenes antiadherentes, ollas arroceras, moldes para pasteles; aleación de aluminio y compuestos | 800-1.000 piezas/hora | Uniformidad de recubrimiento y repetibilidad con piezas de Φ220 × 160 mm a Φ300 × 160 mm |
| Línea de recubrimiento automático de metales | Paneles y perfiles de aluminio | Hasta 5.000 m²/día · cinta a 3.000 mm/min | Uniformidad en piezas de hasta 7.000 × 2.000 × 2.200 mm y continuidad en 20 h/día |
| Línea de recubrimiento automático para madera | Patas, respaldos y asientos; madera maciza y MDF | 1.422 piezas/turno de 8 h · línea a 4.000 mm/min | Acabado repetible con paso de 300 mm por colgador y control de polvo en cabina |
| Línea de recubrimiento para equipos industriales | Vagones góndola, plataforma, cisterna, SQ6; metálico y aluminio | 20 unidades (góndola/plataforma/cisterna) · jornada de 7,5 h | Conformidad de gran formato con pulverización manual + robótica y transporte de piso |
La tabla no compara proveedores: compara el criterio que debe exigirse en cada aplicación. Un comprador de autopartes y un comprador de muebles no pueden usar el mismo indicador, porque el cuello de botella es distinto —ciclo por bandeja en el primer caso, acabado y control de polvo en el segundo—.
Paso a paso: de la consulta a la aceptación final
- Definición de la pieza y del régimen de operación. Se documentan material, geometría, tamaño máximo y horas anuales previstas. Sin este paso, cualquier capacidad declarada es teórica.
- Propuesta de configuración. Se define el alcance completo: pretratamiento, secado, cabina, hornos, refrigeración, transporte, eliminación de polvo, tratamiento de COV, control eléctrico y MES.
- Redacción de criterios de aceptación. Se acuerdan producción horaria, uniformidad y tasa de aprobación, con el método de medición y el responsable de cada medición.
- Fabricación e inspección en fábrica. Verificación de materiales y de la estructura: acero al carbono en la base, acero inoxidable en cabina y tuberías.
- Instalación y puesta en marcha. Ajuste de parámetros de proceso con la pieza real y registro de los valores obtenidos en cada estación.
- Operación continua y cierre. Confirmación de la tasa de aprobación y de la ausencia de paradas atribuibles al equipo; entrega de documentación y del plan de posventa.
Posventa: ¿qué significa soporte durante 5 a 10 años?
El soporte de largo plazo no se define por la duración del contrato, sino por lo que el fabricante puede sostener con repuestos, documentación y conocimiento del proceso. En este caso, el punto de partida es una vida útil diseñada del sistema de recubrimiento de 5 a 10 años, acompañada de una experiencia de proyecto con ese mismo horizonte de duración.
Mantenimiento: preventivo antes que correctivo
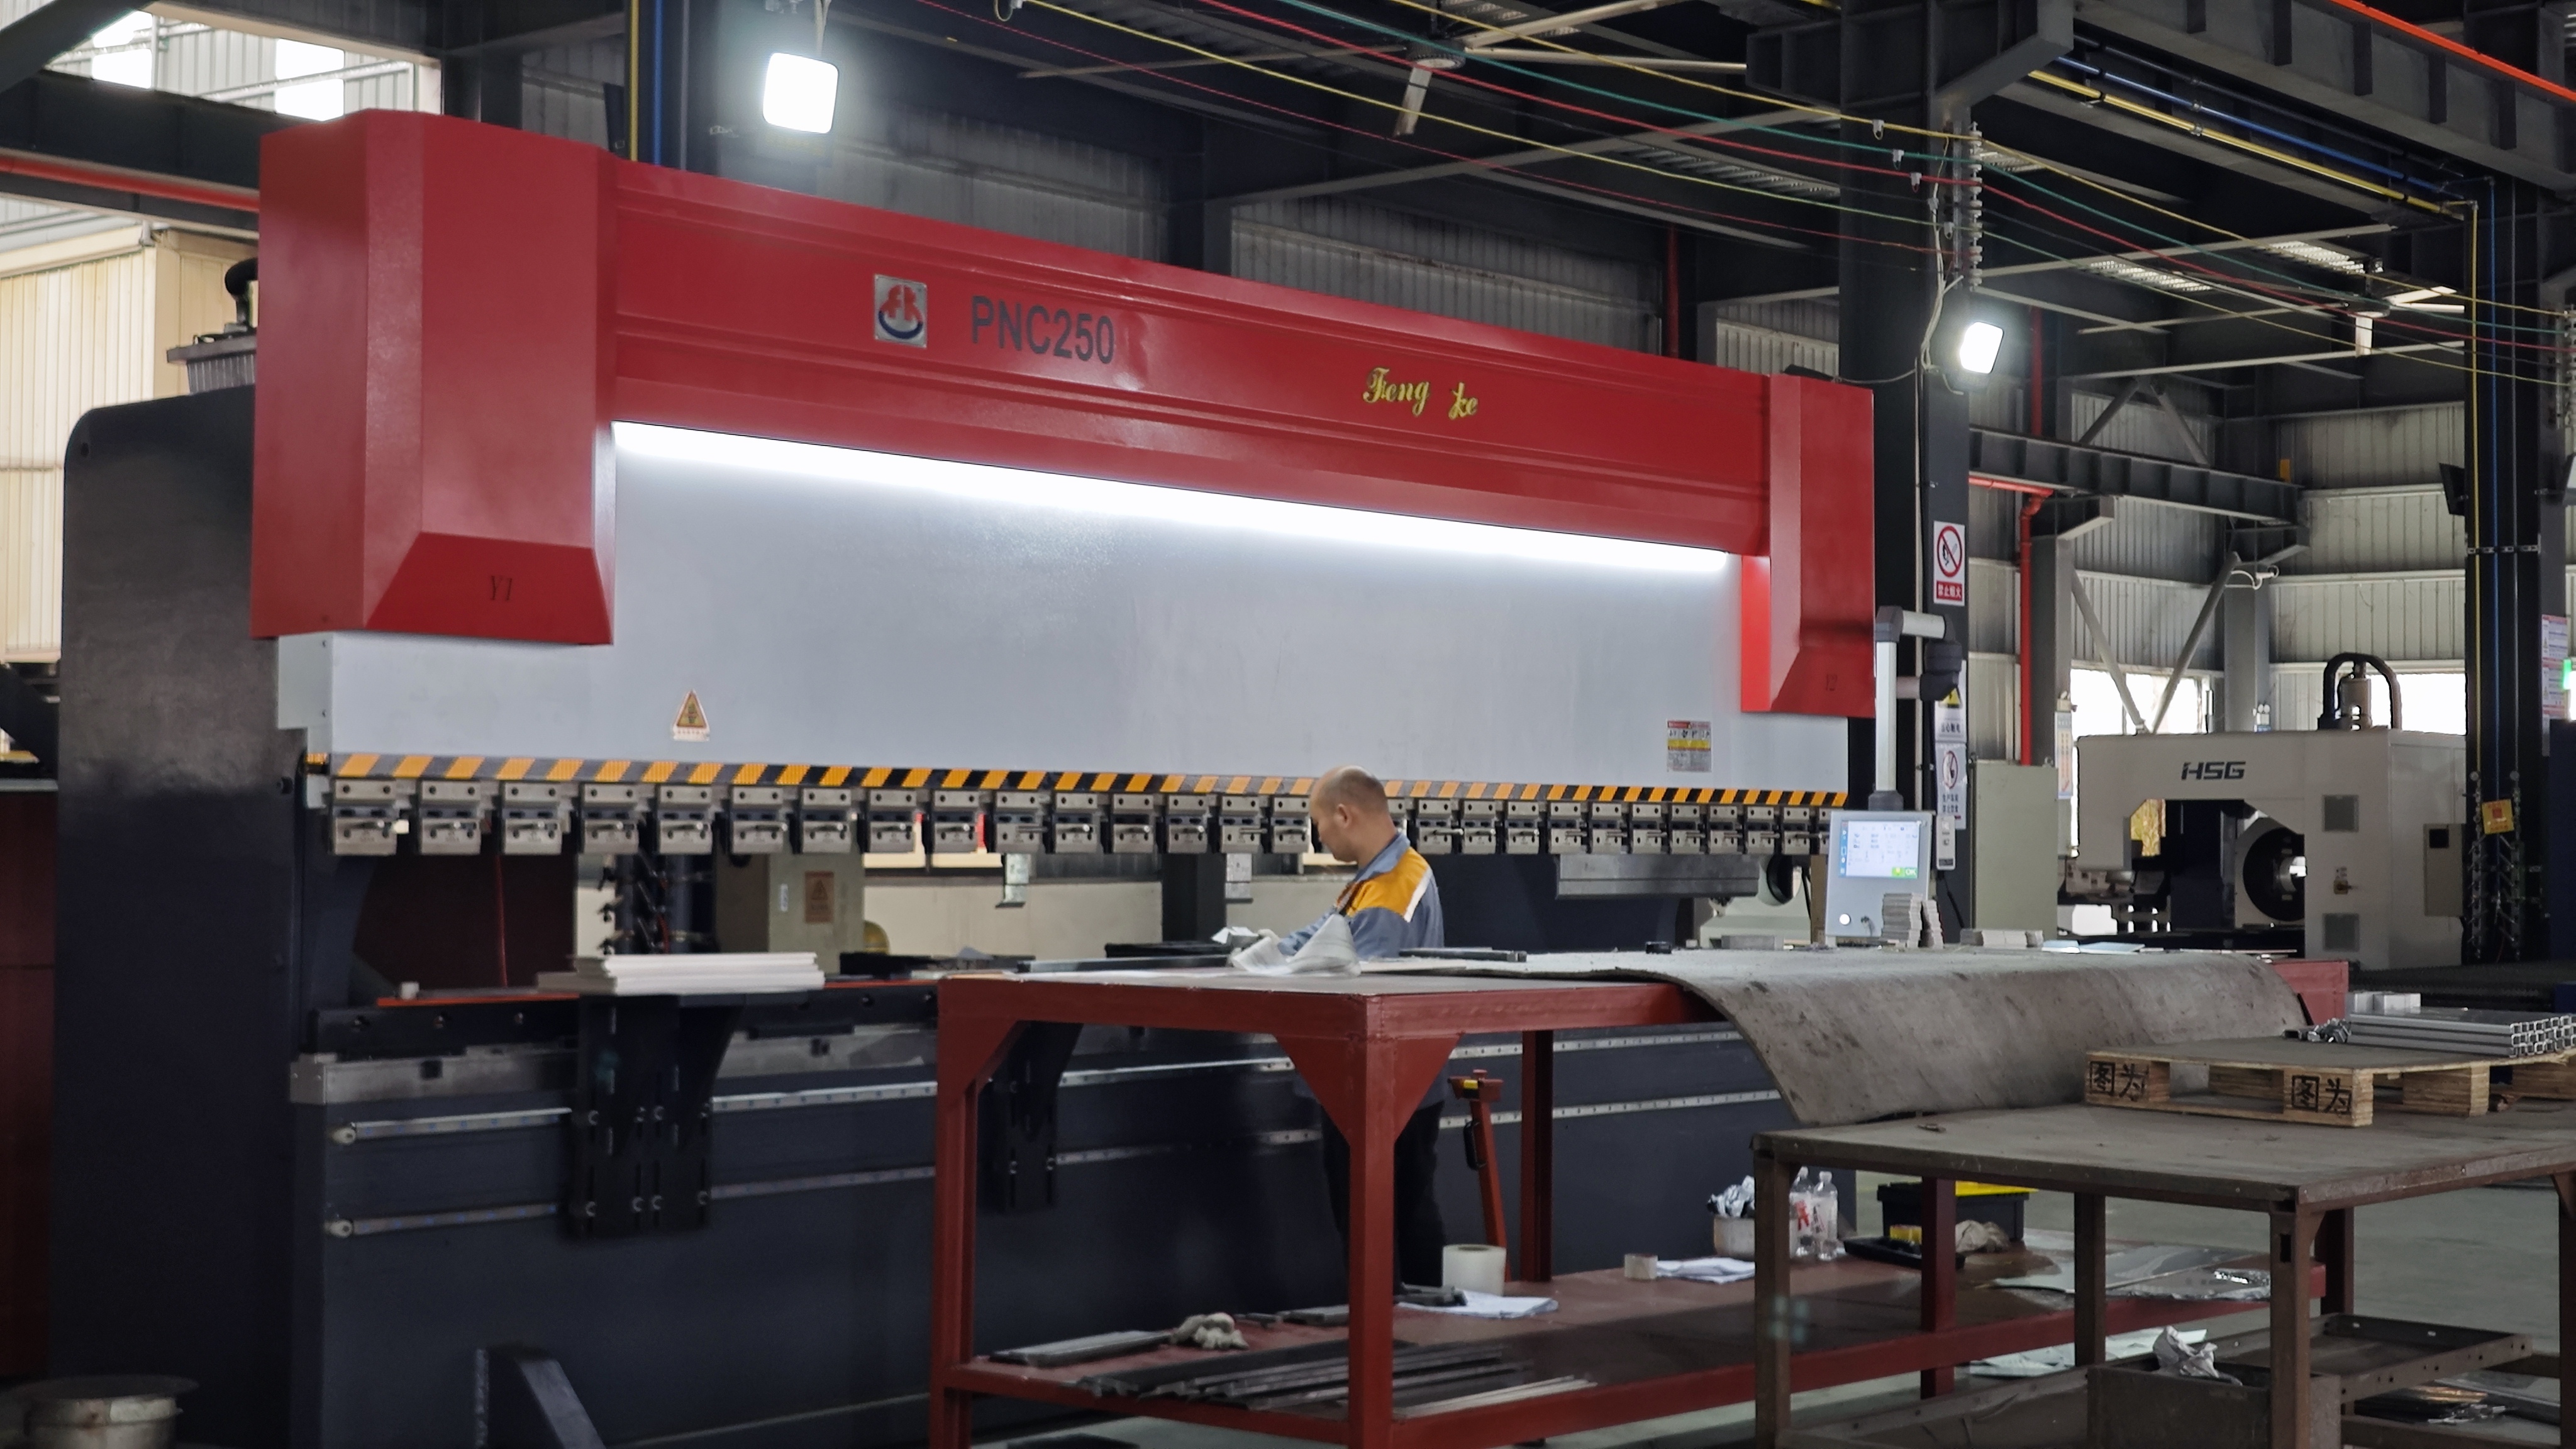
El mantenimiento se organiza por estaciones —pretratamiento, secado, cabina, hornos, refrigeración, transporte, tratamiento de COV y control eléctrico— y no por averías. La razón es operativa: en una línea que opera 336 días al año y 22 horas al día, una parada no planificada cuesta más que el mantenimiento que la habría evitado. El diseño de estas líneas incorpora criterios de alta eficiencia, ahorro energético y facilidad de mantenimiento declarados por el fabricante.
Repuestos y continuidad
La condición de posventa debe identificar los componentes sujetos a desgaste y la lógica de reposición. Sin ese listado, el comprador descubre el problema de repuestos en el primer reemplazo, no en la firma. En la práctica, el listado de repuestos se entrega junto con el expediente de aceptación y se vincula a la operación real de la planta.
Control inteligente del proceso como herramienta de posventa
Las líneas incorporan control PLC totalmente automatizado, pulverización robótica, producción flexible no tripulada y sistema de gestión MES. El valor de posventa de ese conjunto es concreto: los parámetros de proceso quedan registrados, lo que permite diagnosticar una desviación de uniformidad o de espesor a partir del histórico y no a partir de la memoria del operador.
Acompañamiento tras la instalación
El acompañamiento posterior a la instalación cubre ajuste de parámetros con nuevas referencias de pieza, revisión de consumos y soporte técnico ante desviaciones. Es la parte del contrato que rara vez se mide en la aceptación, pero la que determina si la línea sigue produciendo con la misma tasa de aprobación en el año 3 y en el año 8.
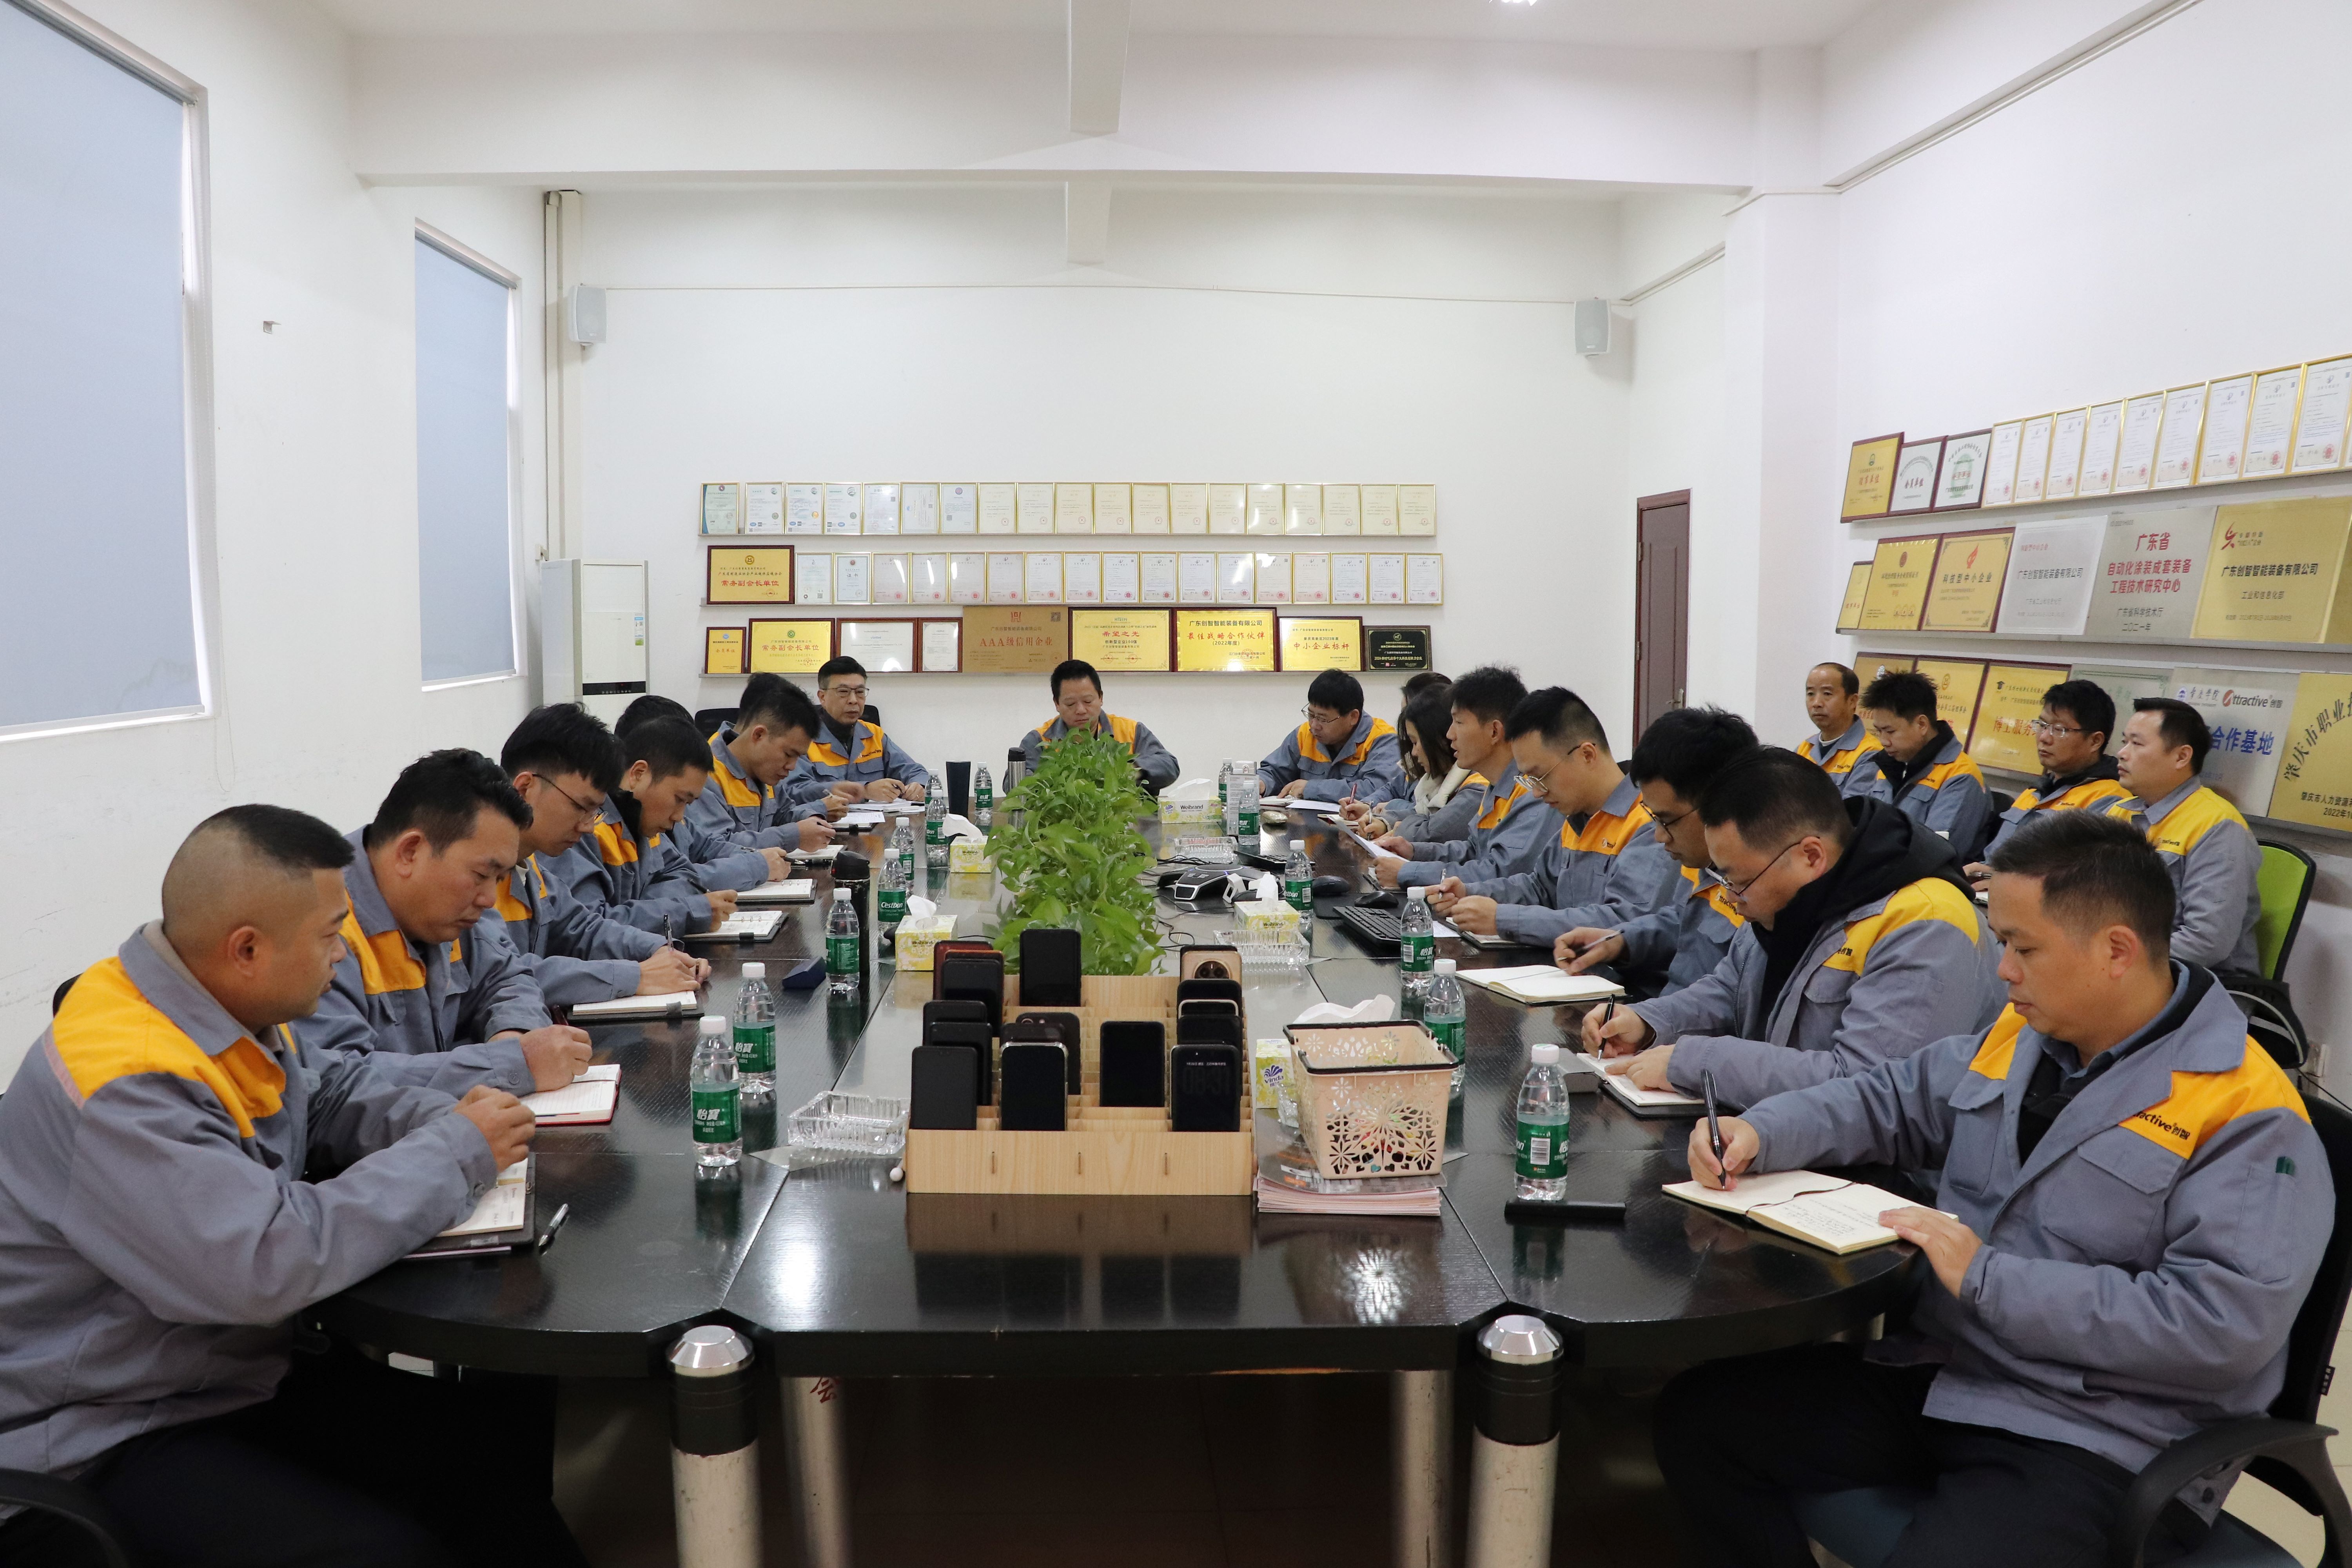
Casos de uso y respaldo geográfico del soporte
La lógica de asociación de largo plazo se apoya en proyectos ejecutados en China, México, Estados Unidos, Singapur, Rusia, Irán, India, Bangladés, Vietnam y Tailandia. Ese mapa importa por una razón práctica: el soporte posventa de una línea de recubrimiento depende de la capacidad de responder en el huso horario y en el contexto normativo del cliente, no solo de enviar un repuesto.
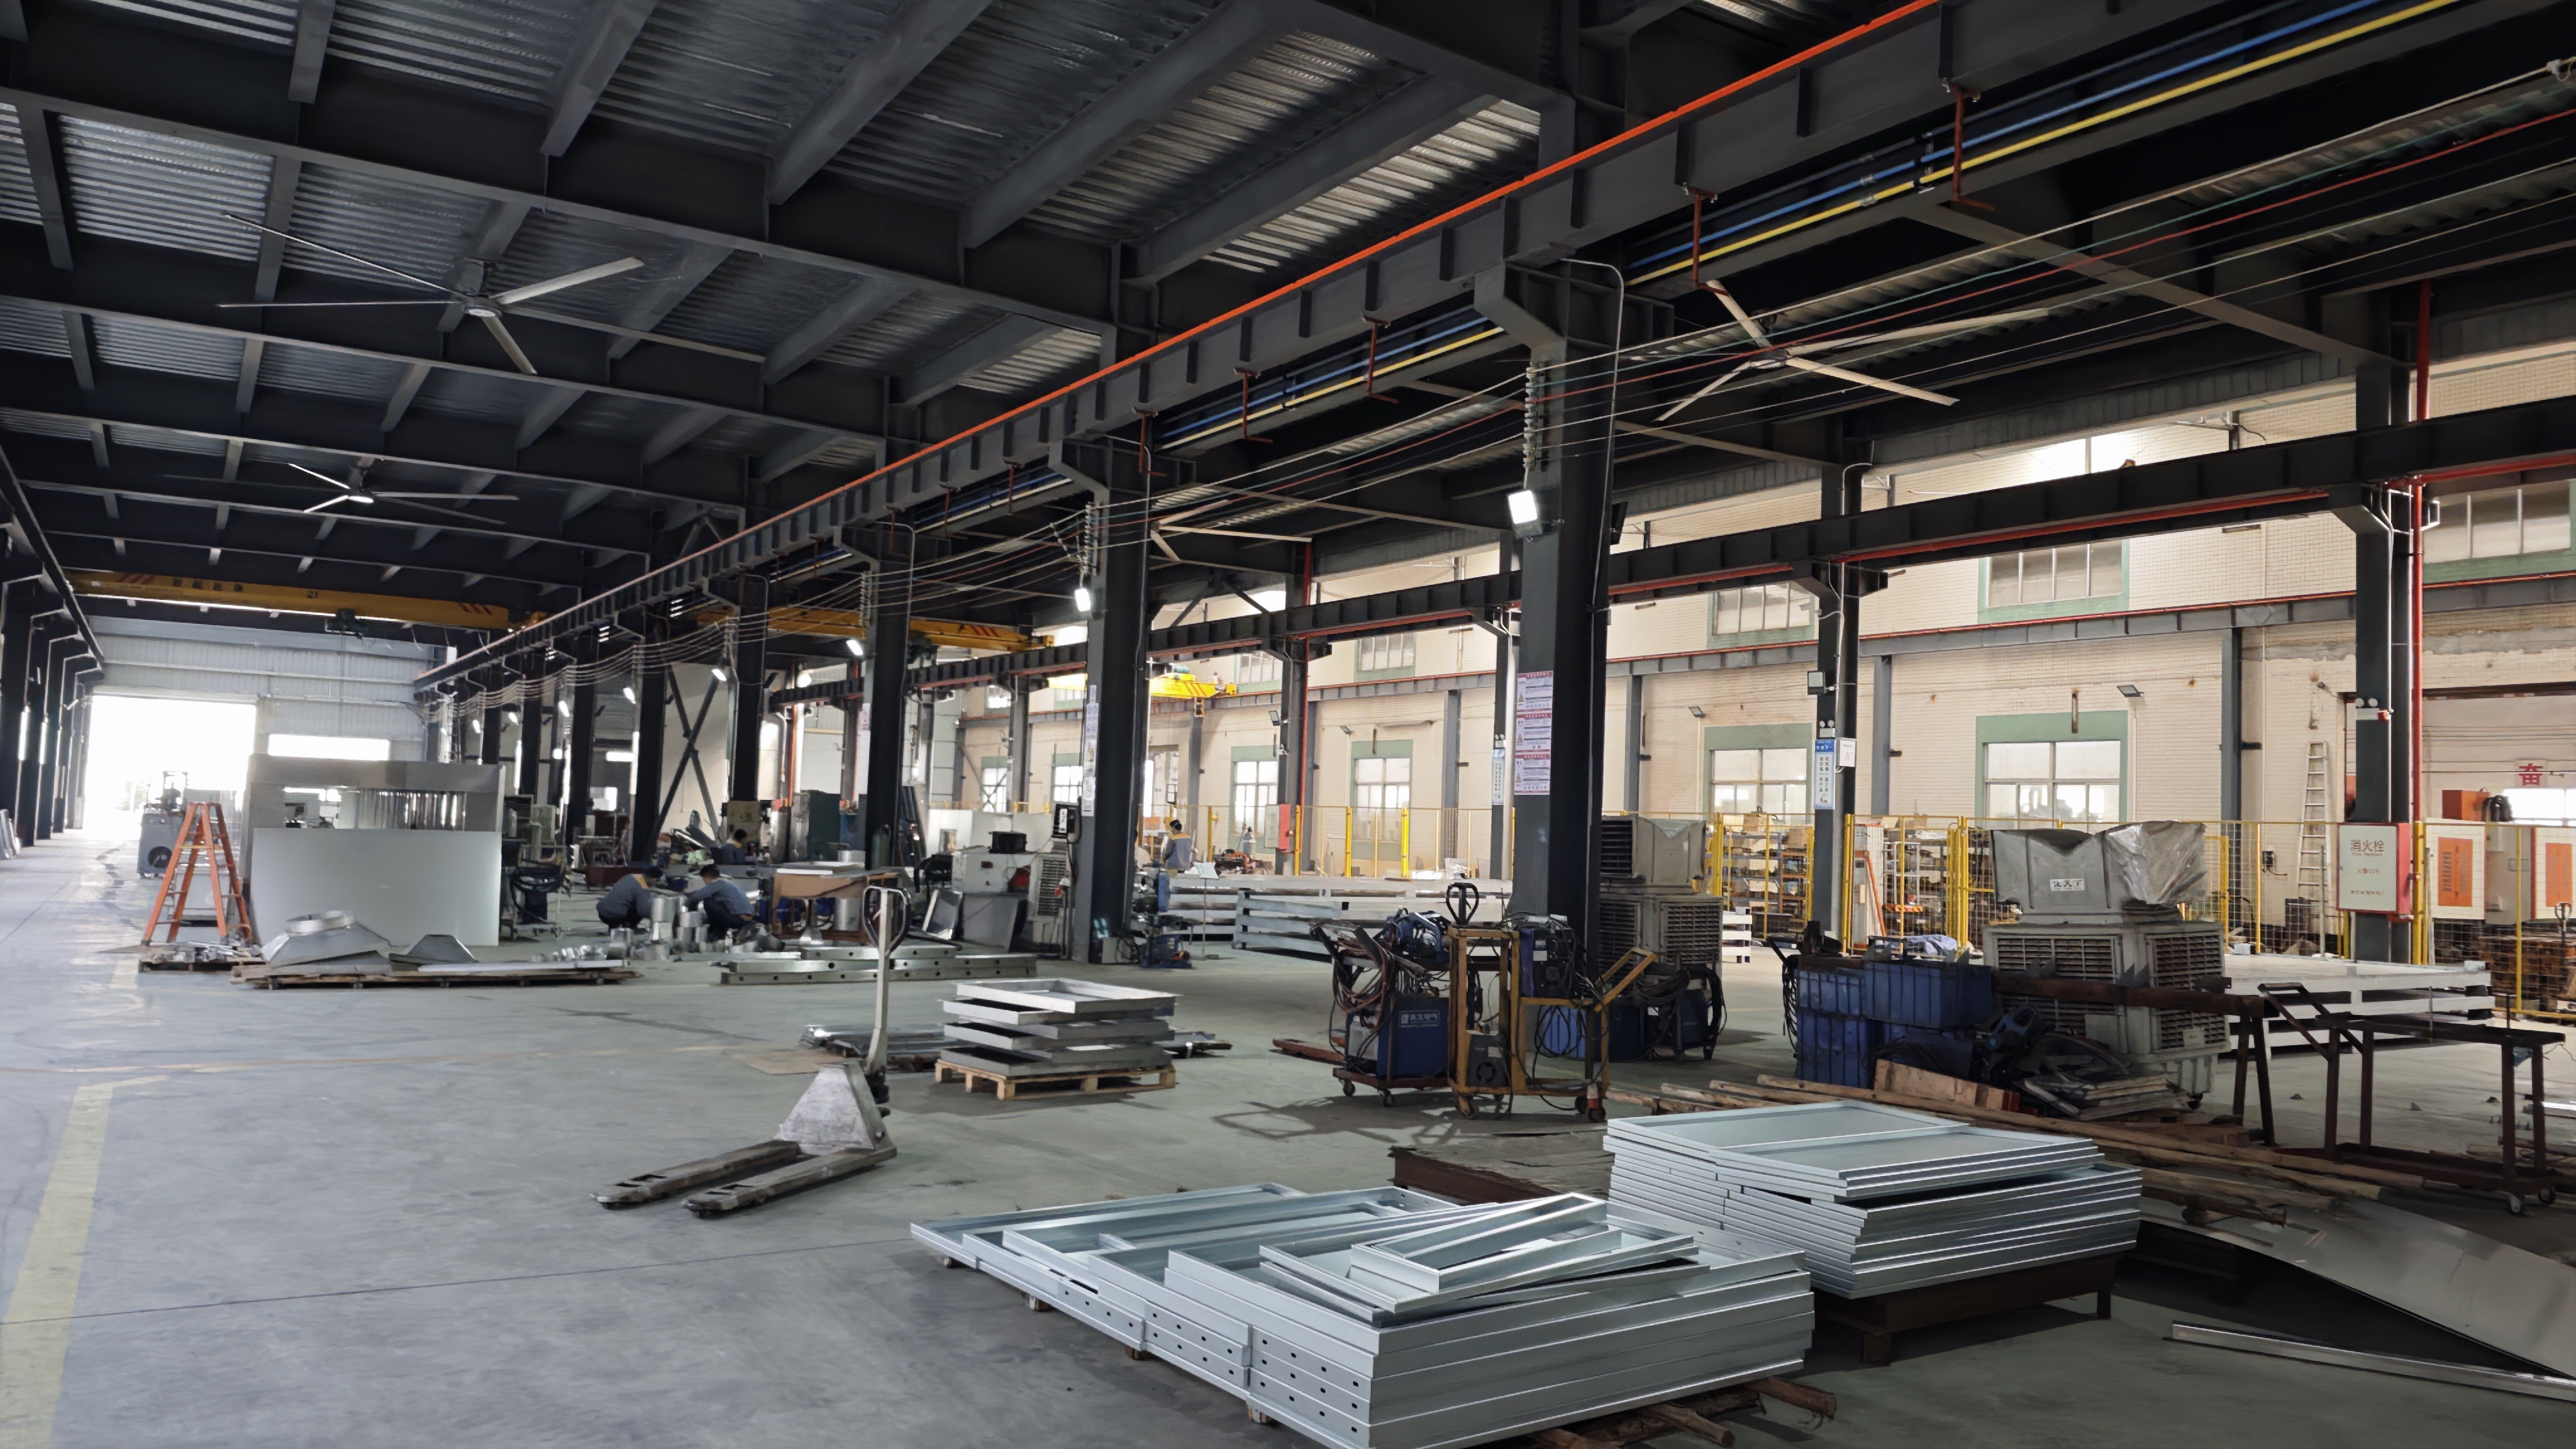
Los mercados principales declarados por la empresa son Vietnam, Irán, Indonesia, Brasil, Emiratos Árabes Unidos, Turquía, Tailandia, Arabia Saudita, Argentina, México, Pakistán, Bangladés, India, Estados Unidos, Rusia y Singapur, y el negocio de exportación representa el 20% de las ventas totales. La base industrial es una instalación de fabricación de 35.548 m², con 280 empleados, un equipo de I+D de 54 ingenieros y una capacidad de producción anual de 60 unidades; la empresa fue fundada en 2005, cuenta con un capital pagado de 60,8 millones de CNY y declara 79 patentes de invención en equipos de recubrimiento y protección ambiental, con más de 300 patentes en total.
El caso de Plastimat LLC en Rusia —línea de recubrimiento de parachoques con 98% de tasa de rendimiento— es el tipo de referencia que un comprador utiliza para validar dos cosas a la vez: que el criterio de aceptación es alcanzable y que el soporte posterior se sostiene fuera de China.
Preguntas frecuentes
En los proyectos documentados, las líneas se diseñan bajo criterios de cumplimiento ISO 14001, ISO 9001 e ISO 45001, con sala limpia interior clase 10.000 y ambiente limpio y bien ventilado. El alcance incluye equipo de protección ambiental y sistema de tratamiento de COV, lo que incide directamente en la aprobación ambiental de la planta. Para el comercio internacional, las máquinas de recubrimiento se clasifican bajo el código HS 8479.89 según el dictamen de U.S. Customs and Border Protection. La verificación de cumplimiento debe quedar en el expediente de aceptación, no solo en la propuesta comercial.
Debe demostrar la producción declarada con la pieza real del cliente y mantener la calidad en operación continua. En los casos documentados, los valores de referencia son una tasa de aprobación del recubrimiento del 97%-98% y una uniformidad de hasta el 98%, sin paradas importantes de producción ni quejas de calidad relevantes durante la operación continua. La producción depende de la aplicación: 800-1.000 piezas por hora en utensilios de cocina, 1.760 bandejas por día en autopartes, hasta 5.000 m² por día en metales, 1.422 piezas por turno en madera y 20 unidades de vagones góndola, plataforma y cisterna en equipos industriales.
El costo no se decide por el precio de la máquina principal, sino por cuatro factores medibles: energía, consumibles, utilización y repuestos. En sistemas automatizados con control digital, la reducción declarada es del 25% en consumo de pintura y del 20% en consumo energético frente a esquemas no inteligentes. La tasa de utilización del equipo —85% en el caso de la línea de autopartes— y el régimen de operación —336 días al año y 22 horas al día en autopartes, 300 días y 20 horas en metales— determinan el volumen real producido. A ello se suma el consumo energético declarado por línea: electricidad, gas natural, vapor y agua helada en autopartes; gas natural y electricidad en utensilios de cocina; electricidad en madera. Una comparación de presupuesto que ignore estos cuatro factores no es comparable.
Sí, y es el mecanismo recomendado para reducir el riesgo de aceptación. La validación puede hacerse con una pieza de referencia del cliente, con la verificación de configuración en fábrica y con la revisión del expediente técnico de proyectos comparables. Dado que la geometría y el material modifican el comportamiento del transporte y de la pulverización, la muestra debe corresponder a la pieza que se producirá y no a una referencia genérica. El catálogo corporativo y la ficha técnica de la línea son el punto de partida documental de esa validación.
El cronograma se construye sobre tres hitos: fabricación e inspección en fábrica, instalación y puesta en marcha, y período de operación continua para el cierre de aceptación. La duración de cada hito depende de la configuración —no es igual una línea de utensilios de cocina que una línea de equipos industriales con transporte de piso— y debe quedar fijada en la condición de compra junto con el plan de posventa. Ese plan se apoya en una vida útil diseñada del sistema de recubrimiento de 5 a 10 años, con mantenimiento por estaciones, listado de repuestos, control de proceso registrado y acompañamiento tras la instalación. Para revisar el alcance aplicable a su proyecto, puede descargar el catálogo corporativo de Attractivechina o solicitar una cotización con su pieza de referencia.
Conclusión: la aceptación se firma dos veces
Una línea de recubrimiento se acepta dos veces: en la firma del contrato, cuando se acuerdan alcance, métricas y método de medición; y en la planta, cuando esas métricas se confirman con la pieza real. La posventa es la tercera aceptación, la que ocurre cada año y que depende de repuestos, mantenimiento y control de proceso.
Un comprador que exige tasa de aprobación, uniformidad y producción horaria por escrito no está complicando la negociación: está trasladando la discusión al momento en que todavía puede resolverse con datos. Y un fabricante que declara 5 a 10 años de vida útil y proyectos ejecutados en China, México, Estados Unidos, Singapur, Rusia, Irán, India, Bangladés, Vietnam y Tailandia está asumiendo un compromiso que se verifica en la operación, no en el folleto.
¿Necesita definir criterios de aceptación para su próxima línea de recubrimiento?
Attractivechina (Guangdong Chuangzhi Intelligent Equipment Co., Ltd.) diseña y fabrica líneas de recubrimiento automatizadas y personalizadas para autopartes, utensilios de cocina, metales, madera, muebles, instrumentos musicales, electrodomésticos y equipos industriales.
Contacto: attractivechina@gmail.com · Teléfono / WhatsApp: +86 135-8061-6025 · Sitio web: es.attractivechina.com · Dirección: No.2 Yingbin Avenue, High-tech District, Zhaoqing City, Guangdong Province, China.
Descargue el catálogo corporativo: Catálogo Attractivechina (PDF)

¿Tiene preguntas o necesita más detalles?
Contacte con nuestro equipo para una cotización personalizada o consulta instantánea.
Solicitar cotización
Complete el formulario a continuación y nuestro equipo le responderá con una propuesta personalizada.
Chat directo de WhatsApp
¿Prefiere chatear en tiempo real? Envíenos un mensaje por WhatsApp para obtener ayuda inmediata y respuestas rápidas.
- Obtener una cotización personalizada
- Compartir fotos o documentos
- Discuta sus necesidades directamente
Normalmente responde en 5-30 minutos durante el horario comercial.