De la imprimación al acabado: capas de una línea automática
Una línea de recubrimiento automática no aplica una sola capa ni equivale a una sola máquina. Es una secuencia integrada que prepara la pieza, aplica una o varias capas —imprimación, capa intermedia y capa final— y estabiliza el resultado mediante curado, enfriamiento, inspección y, cuando corresponde, pulido. El término acabado puede nombrar la última capa o el estado final de la superficie; en esta guía se distingue entre la capa aplicada y el resultado de acabado.
La diferencia importa porque una línea para paneles y perfiles de aluminio de hasta 7000 mm no se configura igual que una línea para ollas interiores de arroceras, parachoques de ABS+PC o muebles de madera. La arquitectura cambia con el sustrato, la geometría, el volumen y la especificación de la superficie. Por eso, preguntar “qué capas aplica” es el punto de partida correcto, pero la respuesta completa incluye qué etapas las acompañan y cómo se controlan.
Qué significa “capa” y por qué no es lo mismo que una etapa de la línea
En recubrimiento, una capa es una película de material aplicada sobre la pieza. Una etapa es la operación o el equipo que permite preparar, aplicar, curar o estabilizar esa película. La imprimación, la capa intermedia y la capa final son capas; el pretratamiento, el secado, el curado y el enfriamiento son etapas. Esta separación evita dos errores frecuentes: comprar una cabina de pulverización pensando que ya se tiene una línea completa, o pedir una capa adicional sin comprobar si la línea dispone de secado, curado y manipulación suficientes.
El acabado, en cambio, no siempre es una capa adicional. Muchas veces es el estado que resulta después de aplicar la capa final y curarla. En otros casos, el acabado incluye una operación posterior, como pulido o inspección visual. La distinción es práctica: permite separar la especificación química o funcional de la película de la especificación superficial que se mide al final.
El problema: una lista de capas no basta para definir una línea
La pregunta “¿qué capas aplica una línea de recubrimiento automática?” suele responderse con cuatro nombres: imprimación, capa intermedia, capa final y acabado. Esa lista es útil para orientarse, pero no alcanza para evaluar una línea. Dos productos pueden llevar “imprimación y capa final” y, aun así, necesitar cabinas, transportadores, hornos y tiempos distintos.
La razón es que la línea debe mantener condiciones repetibles en toda la pieza. No basta con que la pistola aplique material: hay que preparar la superficie, sostener la pieza, controlar la aplicación, curar sin contaminación, enfriar y entregar la pieza sin dañar la película. En una línea automática, el control PLC, la pulverización robótica, el transporte y el sistema MES forman parte de esa repetibilidad. La uniformidad de espesor es un objetivo de proceso que depende de todos esos elementos; no debe darse por garantizada sin validar la pieza concreta y la especificación de capa.
Contexto industrial: por qué la arquitectura cambia por sector
Las aplicaciones documentadas para estas líneas incluyen autopartes, utensilios de cocina, muebles de madera, instrumentos musicales, maquinaria pesada, electrodomésticos, materiales de construcción y equipos para baja altitud. Esa variedad explica por qué no existe una configuración única. Un perfil de aluminio largo exige un transportador y una cabina diferentes a los de una sartén antiadherente o un parachoques plástico.
Attractivechina es un fabricante de líneas de recubrimiento automatizadas y personalizadas, con más de 30 años de experiencia en soluciones integrales para líneas de producción de recubrimiento. Su planta en Zhaoqing, Guangdong, ocupa 35.548 m² y reúne a 280 empleados, incluidos 54 ingenieros. La empresa declara una capacidad de producción anual de 60 unidades y más de 300 patentes, de las cuales 79 son de invención en equipos de recubrimiento y equipos de protección ambiental. Esta base industrial es relevante porque una línea se define por ingeniería de proceso, no solo por la pistola o la cabina.
Qué compone una línea: capas, etapas y módulos
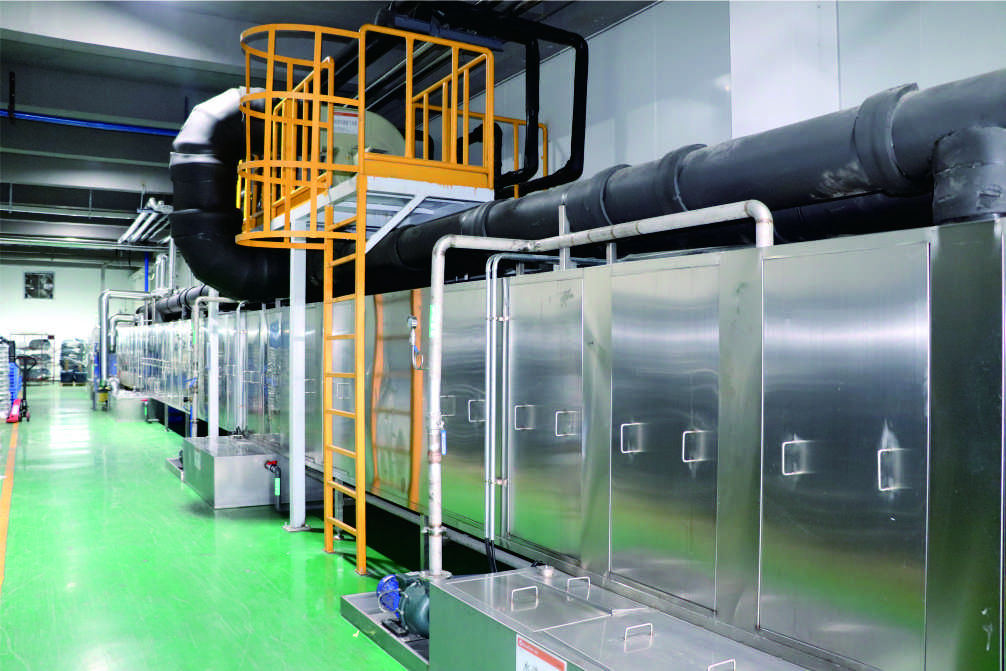
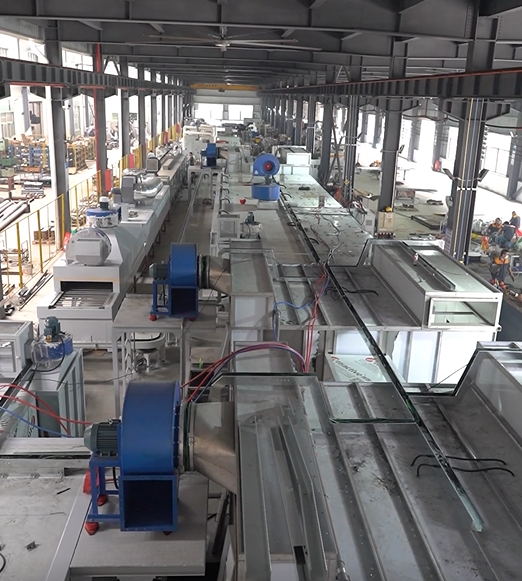
Una línea de recubrimiento automática se organiza como una cadena. El equipamiento documentado incluye pretratamiento, secado, máquina automática de chorro de arena, cabina de pulverización, horno de precalentamiento, horno de curado, sistema de refrigeración, sistema de transporte, eliminación de polvo, tratamiento de COV, protección ambiental, control eléctrico y sistema de gestión de producción MES. No todos los proyectos incorporan todos los módulos, pero la lógica es la misma: cada etapa prepara o estabiliza la siguiente.
| Elemento | Función habitual | Dónde se controla en la línea | Qué conviene verificar |
|---|---|---|---|
| Pretratamiento | Limpiar y acondicionar la superficie antes de la primera capa. | Equipo de pretratamiento, chorro de arena, tratamiento con llama o eliminación de polvo, según el producto. | Compatibilidad con el sustrato y con la especificación de la primera capa. |
| Imprimación | Primera capa funcional; se usa para favorecer la base de adherencia y protección según el sistema. | Cabina de pulverización, con aplicación manual o robótica, seguida de secado o curado. | Preparación previa, condiciones de aplicación y curado posterior. |
| Capa intermedia | Capa opcional para construir cuerpo, uniformidad visual o transición entre imprimación y capa final, cuando el sistema lo requiere. | Cabina de aplicación y etapa de curado intermedia. | Si el producto realmente la necesita y si la línea tiene espacio y curado para incluirla. |
| Capa final | Última capa funcional o de color; define buena parte de la apariencia y del comportamiento superficial. | Cabina de pulverización y horno de curado. | Compatibilidad con las capas anteriores y condiciones de curado. |
| Acabado | Resultado superficial después del curado; puede incluir enfriamiento, inspección y pulido. | Horno de curado, sistema de refrigeración, sala de pulido e inspección. | Especificación visual y funcional, no solo el nombre de la última capa. |
La tabla muestra por qué “capa final” y “acabado” no son sinónimos automáticos. La capa final es una película aplicada; el acabado es el estado que se obtiene después de curar y, si aplica, pulir. Un comprador que evalúa una línea debe preguntar por ambas cosas: qué capa se aplica y qué acabado se debe obtener.
Paso a paso: cómo se ordenan las etapas básicas
- Recepción, colgado y transporte. La pieza se sujeta y se mueve por la línea. El transporte puede ser una cinta motorizada y libre, un transportador de suelo, un sistema suspendido o un sistema de patines, según el tamaño y el peso. En la línea de metales, por ejemplo, se documenta una cinta transportadora a 3000 mm/min, ajustable entre 2000 y 4000 mm/min, para paneles y perfiles de aluminio de hasta 7000 x 2000 x 2200 mm.
- Pretratamiento y limpieza. Antes de la primera capa, la superficie debe acondicionarse. El corpus incluye equipos de pretratamiento, máquinas automáticas de chorro de arena, cabinas de tratamiento con llama y salas de eliminación de polvo. No todas las piezas pasan por las mismas operaciones: una pieza metálica, una pieza plástica y una pieza de madera no se preparan igual.
- Secado o precalentamiento. La línea puede incluir hornos de secado de humedad y hornos de precalentamiento. Esta etapa retira humedad o lleva la pieza a una condición adecuada antes de la aplicación. Su necesidad depende del proceso y del material.
- Aplicación de la imprimación. La primera capa se aplica en cabina, con pulverización manual, robótica o una combinación. En la línea de autopartes se documenta un modo fuera de línea con pintura robótica, una cabina a 25 ± 2 °C y 65 ± 10 % HR, y un ciclo de 45 segundos por bandeja. Estos datos muestran que la aplicación de una capa está ligada a condiciones ambientales y a un ritmo de producción.
- Capa intermedia, si el sistema la requiere. Cuando se aplica, necesita su propia dosificación, secado o curado parcial y control de compatibilidad. No debe añadirse solo para “mejorar” el aspecto: primero hay que confirmar que la especificación del producto y la química del sistema admiten esa capa.
- Aplicación de la capa final. La última capa funcional o de color se aplica en cabina y pasa al curado. En una línea automática, la repetibilidad depende del movimiento de la pieza, de la trayectoria de aplicación y de las condiciones de la cabina, no únicamente del equipo de pulverización.
- Curado. El horno de curado estabiliza la película. En la línea de utensilios de cocina se documenta una velocidad lineal del horno de curado de sobremesa de 1000 mm/min, ajustable de 0,5 a 1,5 m/min. En autopartes se documentan hornos de curado de alta temperatura. La etapa debe corresponder al sistema de recubrimiento y a la pieza.
- Enfriamiento, inspección y acabado. Después del curado, la pieza se enfría y se revisa. La línea puede incluir sala de pulido e inspección. Aquí se separa la capa aplicada del resultado final: una pieza puede tener la capa correcta y, aun así, requerir una operación de acabado adicional.
Control inteligente, espesor y adaptabilidad a formas y tamaños
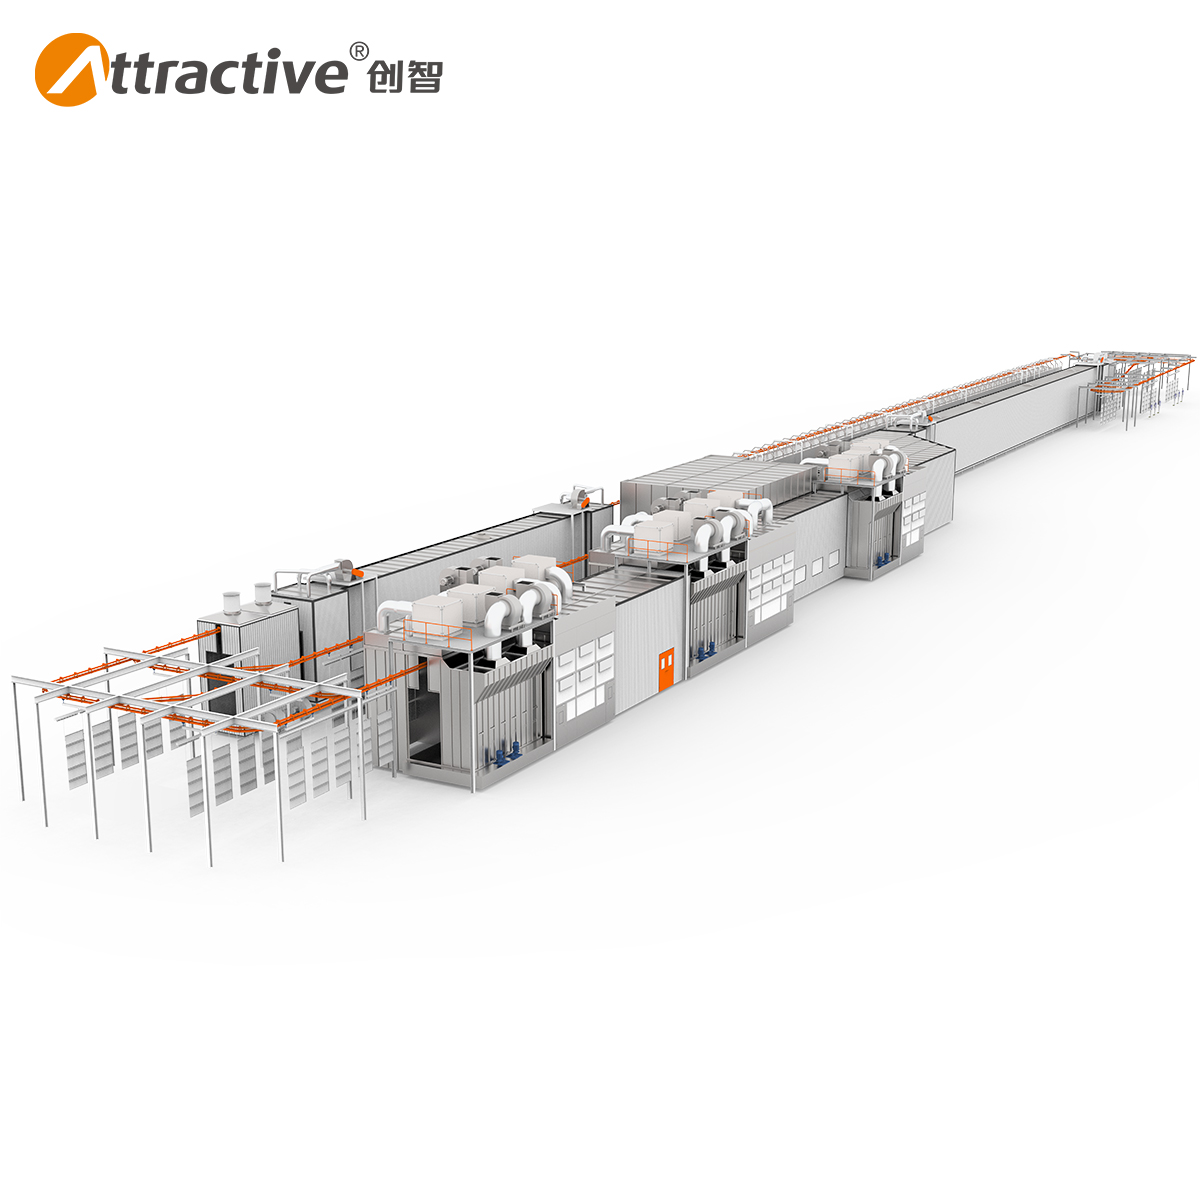
La aplicación documentada describe control PLC totalmente automatizado, pulverización robótica y producción flexible no tripulada. En términos de proceso, estos elementos permiten repetir trayectorias, velocidades y condiciones de cabina. La consecuencia práctica es que la línea puede adaptarse a formas y tamaños distintos dentro de un rango definido, siempre que el utillaje, el colgado y el transporte estén preparados para esa pieza.
La adaptabilidad no significa que cualquier pieza entre en cualquier línea. La línea de madera documenta piezas estándar de 100 x 50 x 1400 mm y un tamaño máximo de 610 x 710 x 1400 mm, con un paso de 300 mm por columna y una velocidad de 4000 mm/min ajustable entre 2000 y 6000 mm/min. La línea de metales admite paneles y perfiles de hasta 7000 x 2000 x 2200 mm, con una pieza por colgador y una capacidad máxima de 5000 m²/día. Son rangos concretos: la adaptabilidad se evalúa contra ellos, no contra una promesa genérica.
El espesor uniforme es un objetivo que se apoya en la preparación, la aplicación y el curado. Para verificarlo no basta con mirar una muestra: hay que definir la especificación, medir en puntos representativos de la geometría y confirmar que la línea mantiene las condiciones en producción. El control inteligente ayuda a repetir el proceso, pero la validación sigue siendo necesaria.
Casos de aplicación: cómo cambian las capas según el producto
Utensilios de cocina
La línea para utensilios de cocina se documenta para sartenes antiadherentes, revestimiento de ollas arroceras y moldes para pasteles. Trabaja con aleación de aluminio y materiales compuestos, con un tamaño estándar de Φ220 x 160 mm y un máximo de Φ300 x 160 mm. La producción indicada es de 800 a 1000 piezas/hora, con una distancia entre piezas de 450 a 900 mm y un colgado de 4 ollas interiores por colgador o 20 tapas por colgador. La línea de anodizado se documenta a 1200 mm/min y el horno de curado de sobremesa a 1000 mm/min, ajustable de 0,5 a 1,5 m/min. En este caso, la secuencia de capas debe coordinarse con el utillaje, la densidad de colgado y el curado; no se trata solo de aplicar una capa antiadherente.
Autopartes
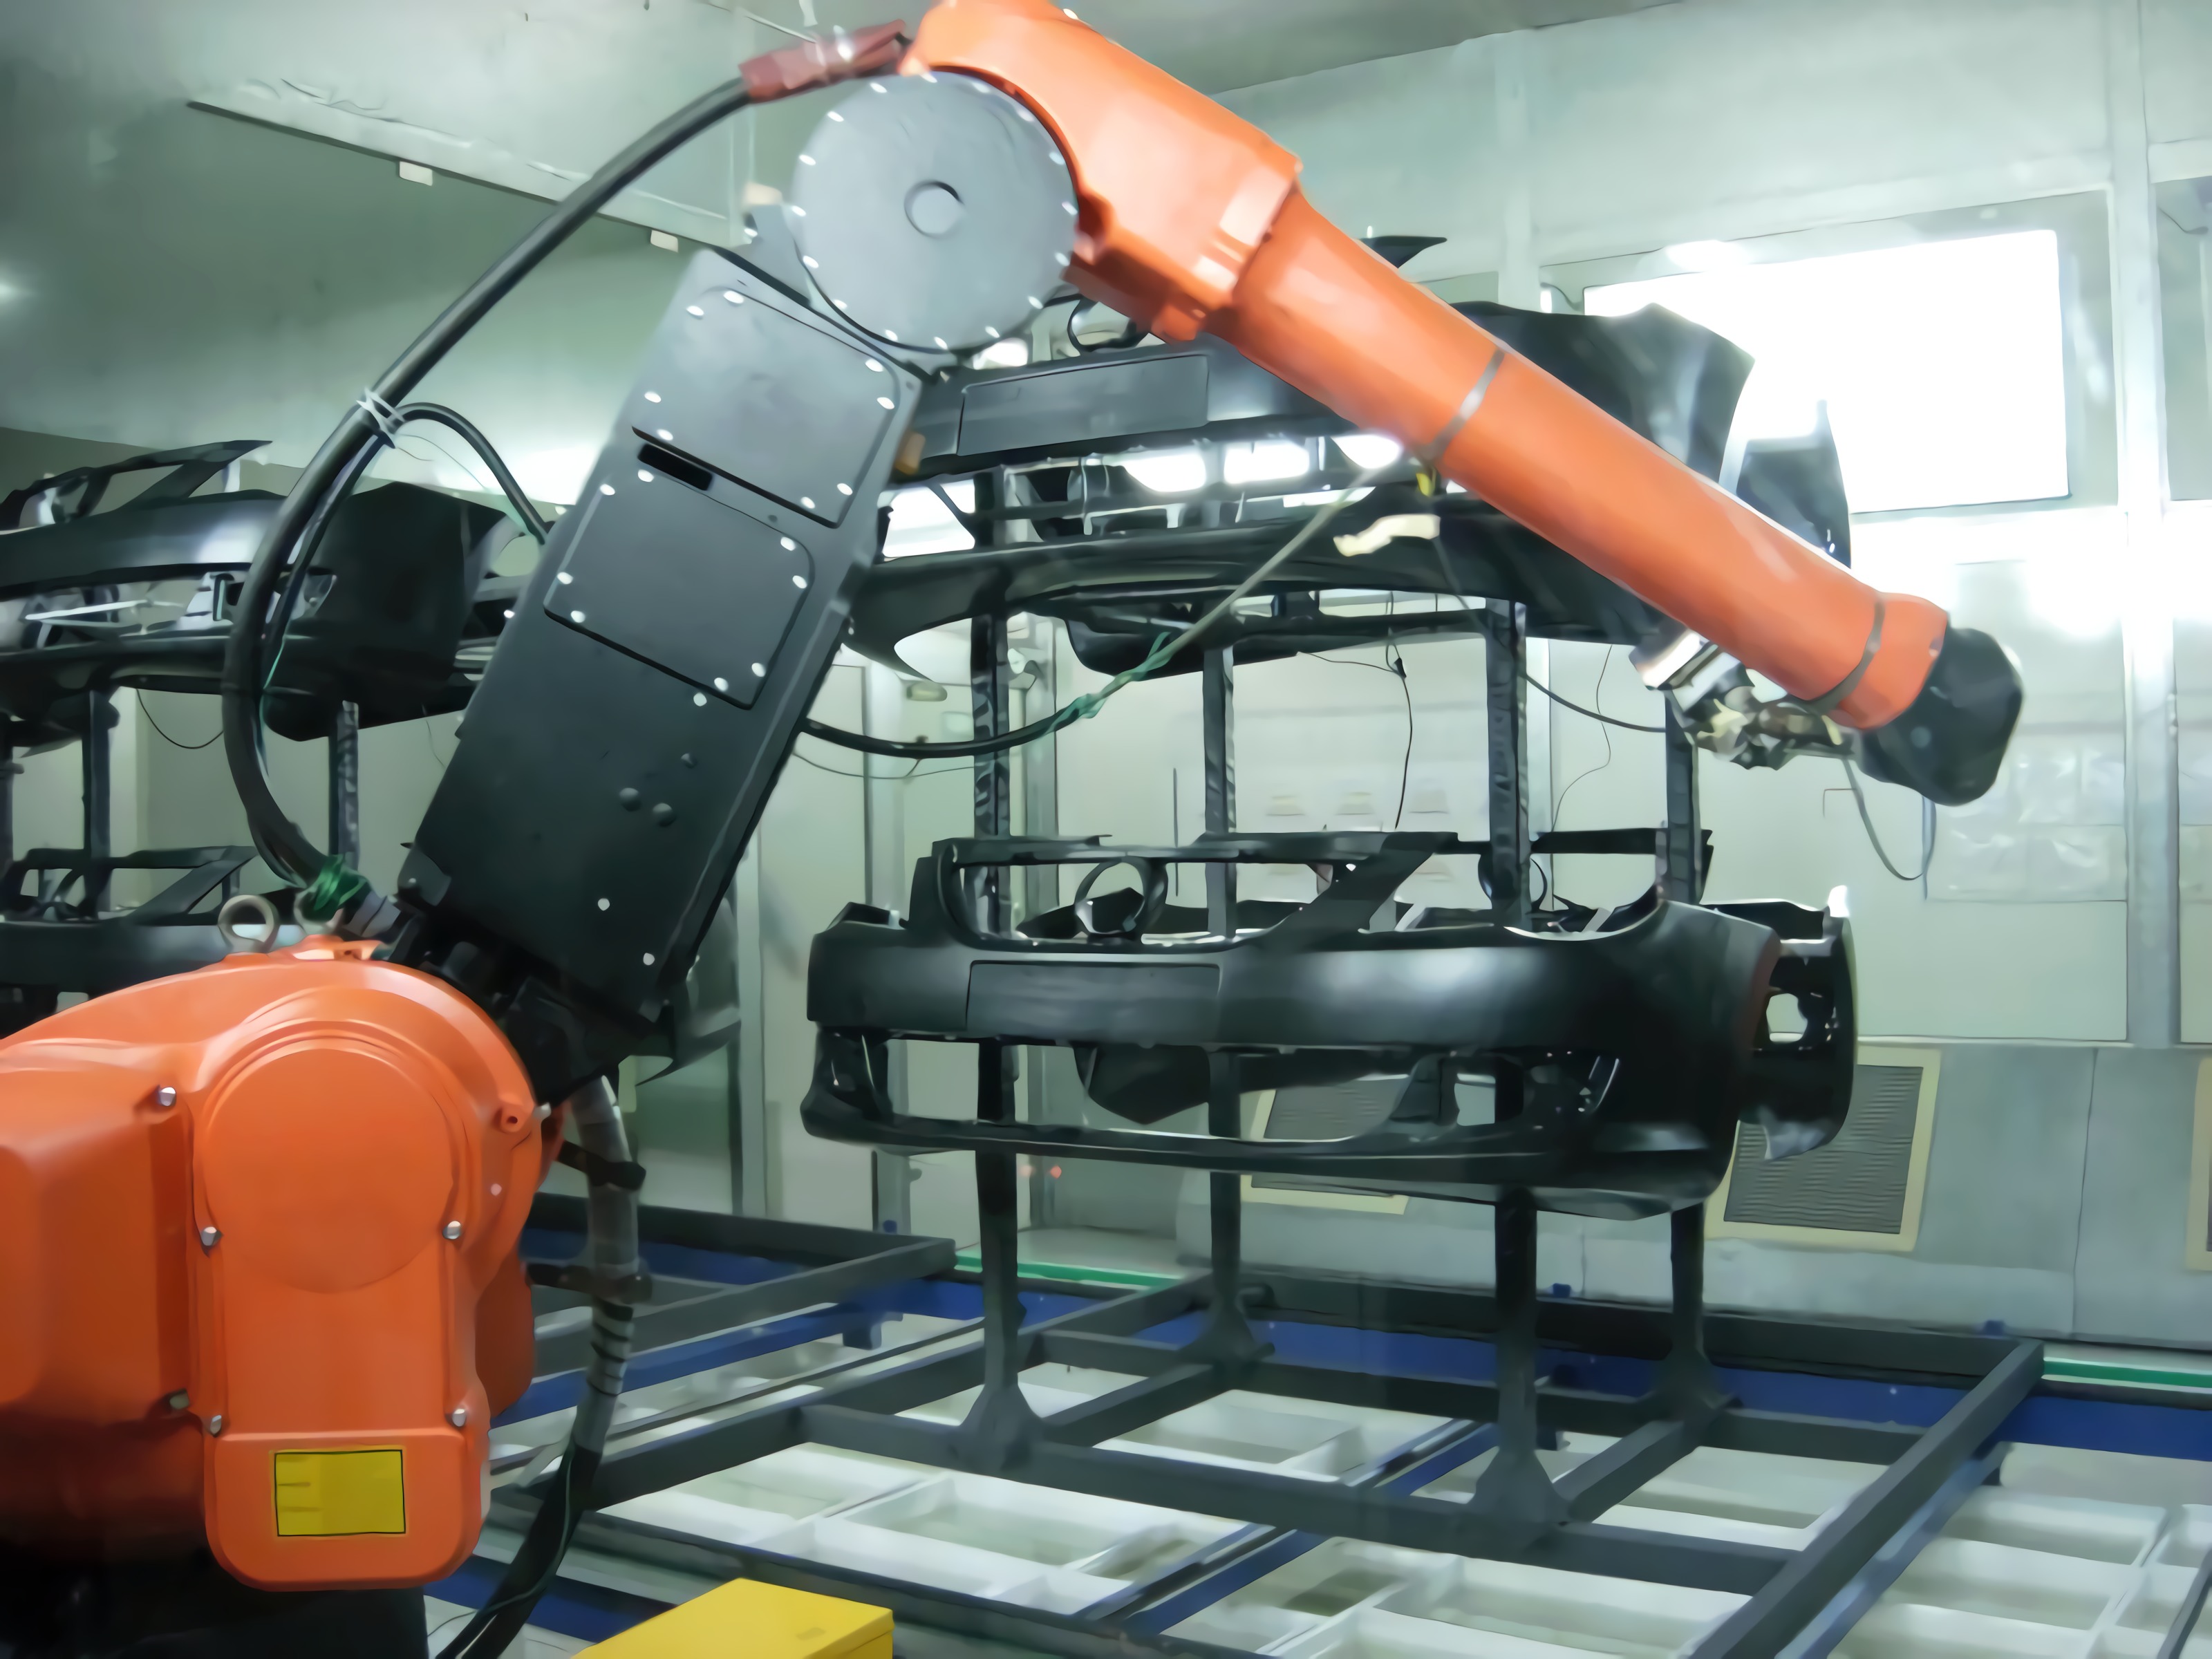
La línea de autopartes se documenta para parachoques delantero, revestimiento del panel de puerta, panel de instrumentos auxiliar, panel de la palanca de cambios, revestimiento del panel de instrumentos, pasos de rueda y panel de interruptores. El material indicado es ABS+PC. La instalación trabaja 336 días/año y 22 h/día, con cabina a 25 ± 2 °C y 65 ± 10 % HR, método fuera de línea con pintura robótica, ciclo de 45 segundos por bandeja, 1760 bandejas/día y una utilización del equipo del 85 %. La bandeja máxima es de 1350 x 900 x 200 mm. En autopartes plásticas, la preparación y la primera capa son críticas para la adherencia; la línea incluye pretratamiento y cabina de tratamiento con llama entre sus equipos documentados.
Metales y perfiles de aluminio
La línea de metales se documenta para paneles y perfiles de aluminio, con 300 días/año y 20 h/día, pulverización mediante reciprocador y manual, tamaño máximo de 7000 x 2000 x 2200 mm, una pieza por colgador, transporte con cinta motorizada y libre, capacidad máxima de 5000 m²/día y velocidad de 3000 mm/min ajustable de 2000 a 4000 mm/min. En este segmento, la imprimación y la capa final deben evaluarse junto con el pretratamiento y el curado, porque la geometría larga y la superficie expuesta exigen uniformidad en toda la pieza.
Madera y muebles
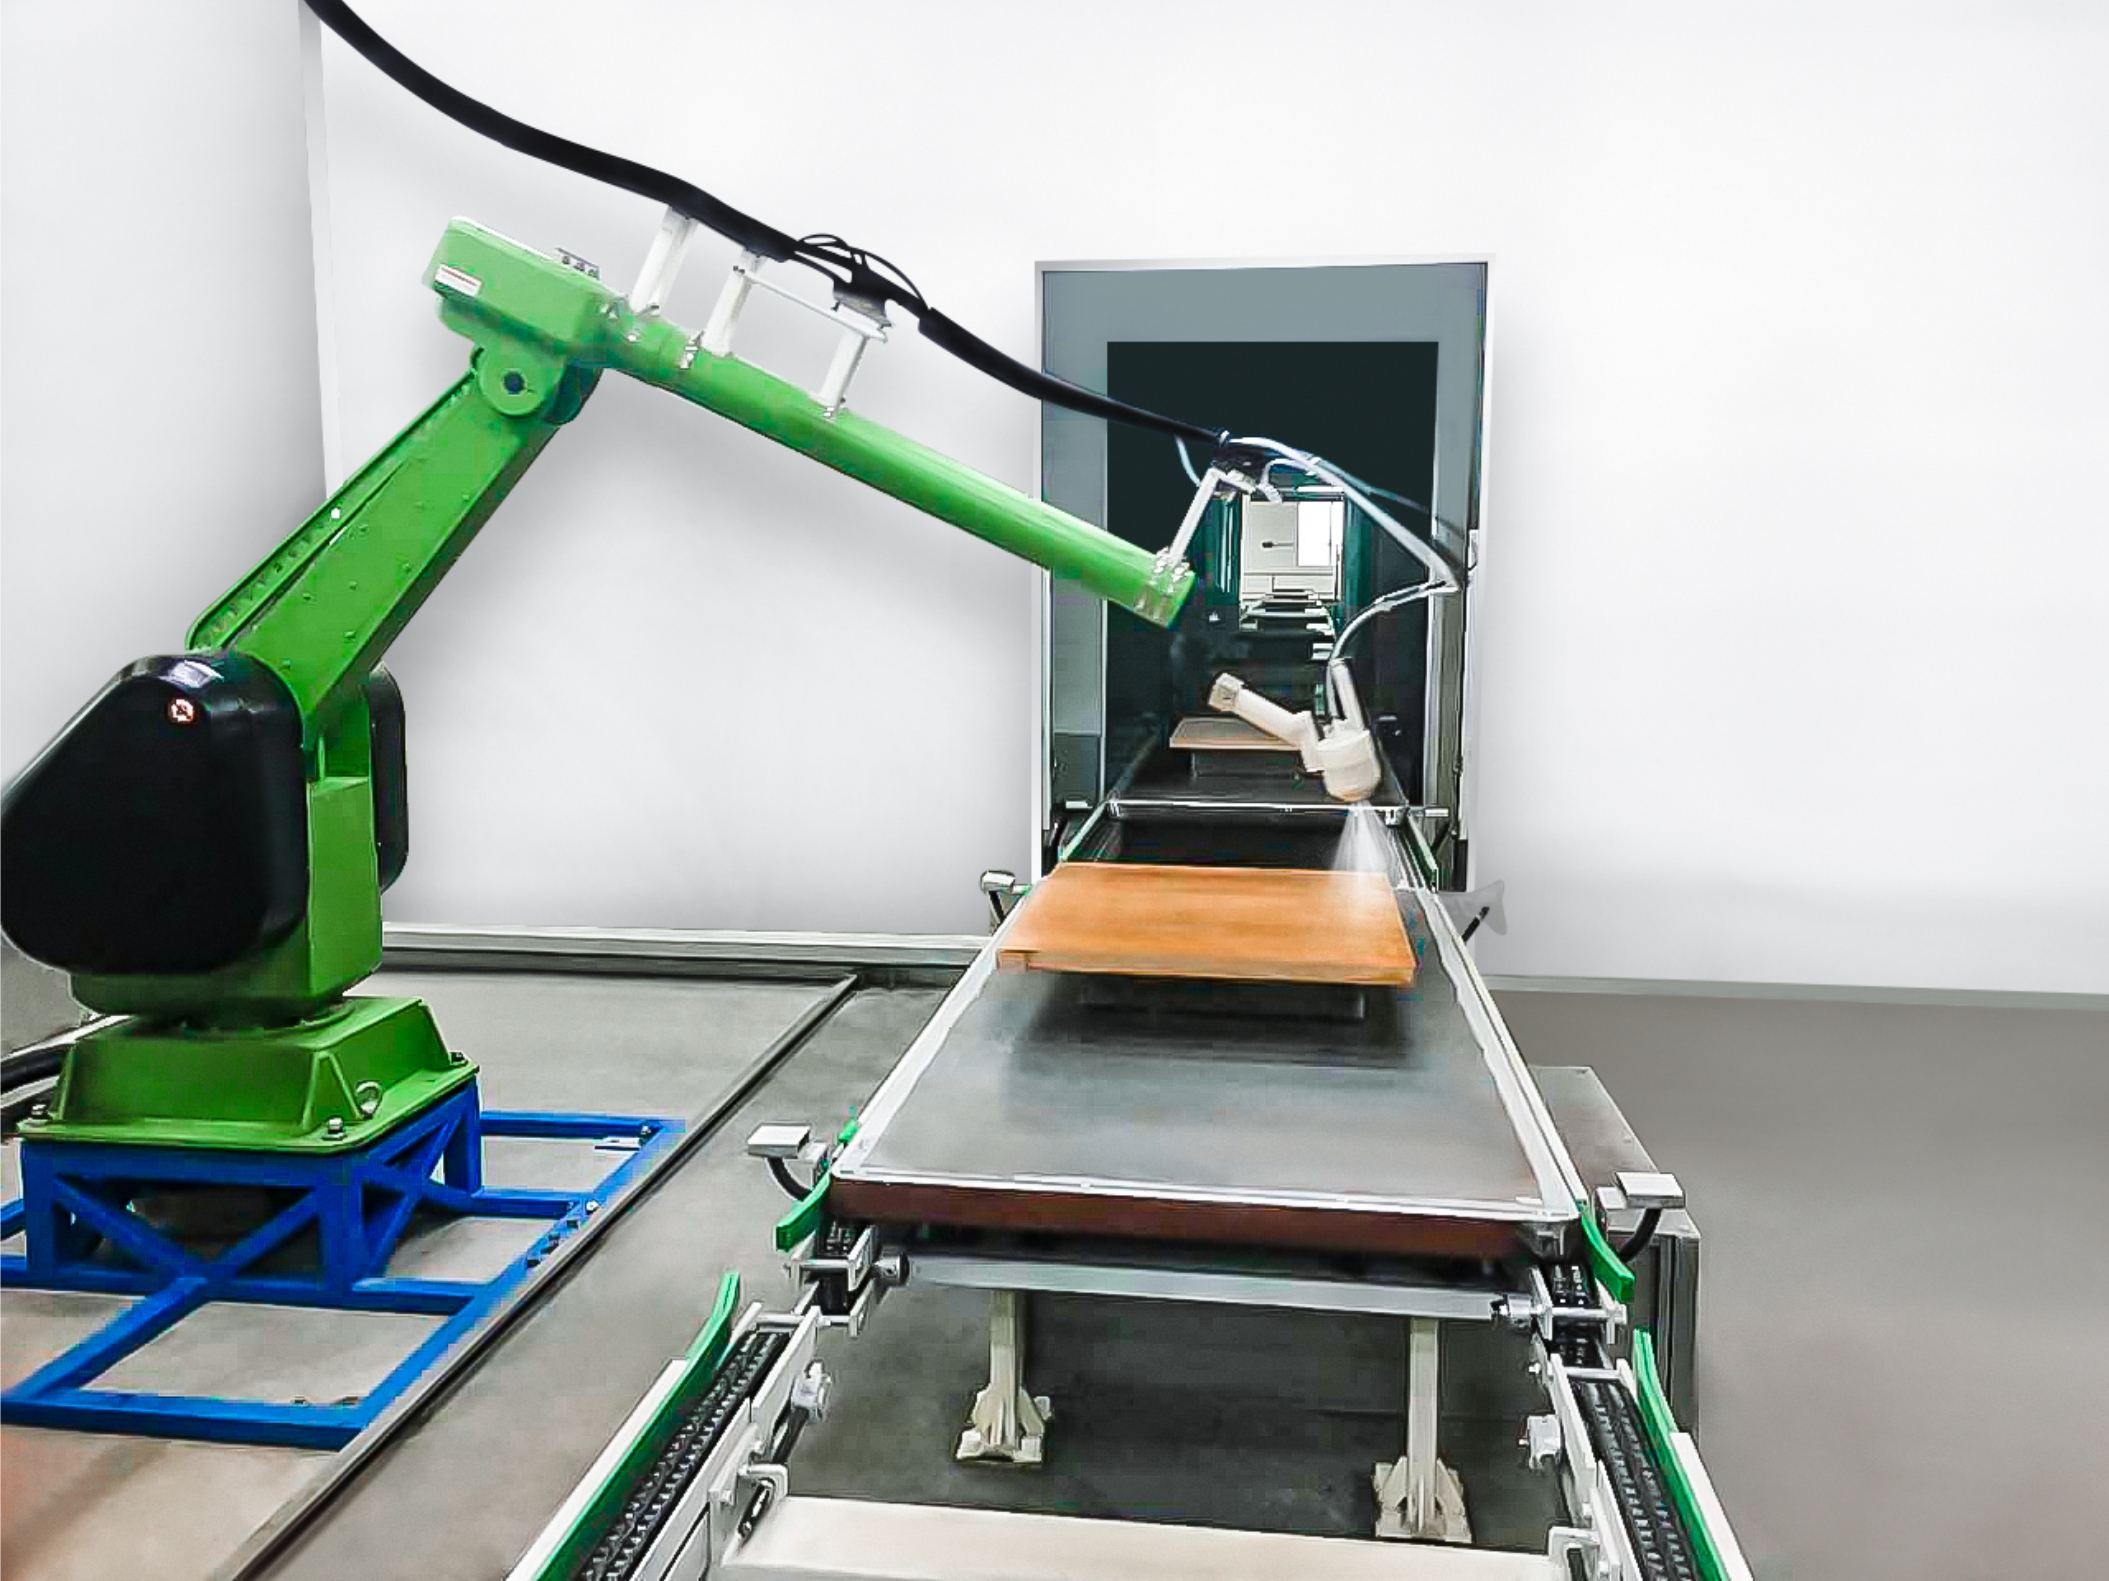
La línea de madera se documenta para patas de mesa, respaldos de sillas, asientos, patas delanteras, armazones y sillas, con madera maciza y MDF. La producción indicada es de 1422 piezas por turno de 8 horas, con tamaño estándar de 100 x 50 x 1400 mm, máximo de 610 x 710 x 1400 mm, paso de 300 mm por columna y velocidad de 4000 mm/min ajustable de 2000 a 6000 mm/min. En madera, la imprimación y la preparación suelen tener un papel de sellado y base; la eliminación de polvo y la sala de pulido influyen en el acabado. La capa final no compensa una superficie mal preparada.
Equipos industriales
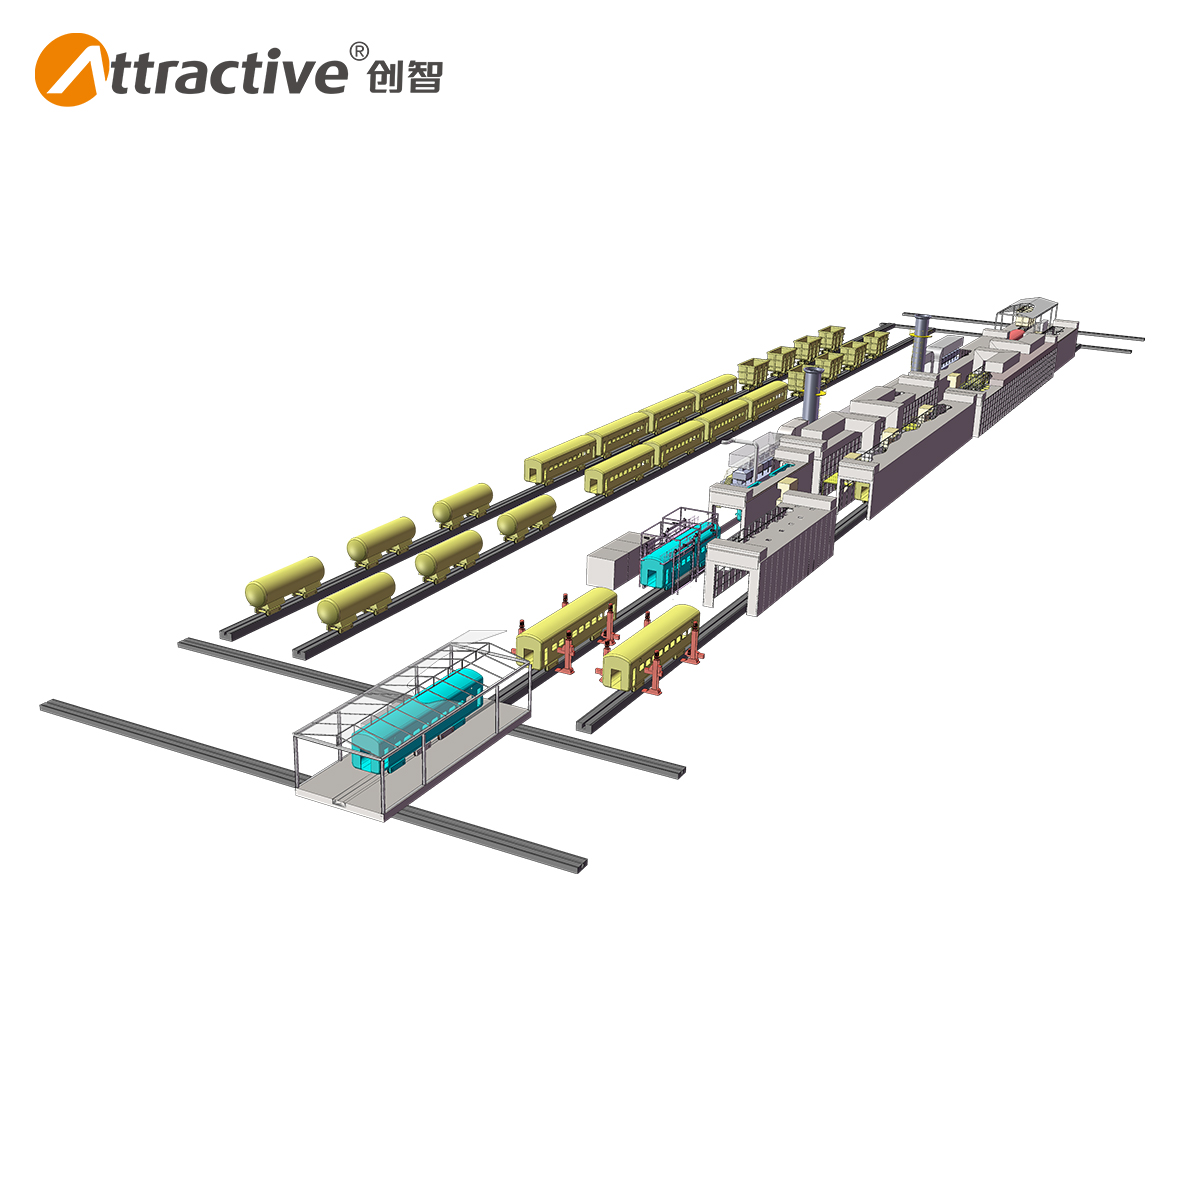
La línea para equipos industriales se documenta para vagón góndola, vagón plataforma, vagón cisterna, vagón especial SQ6, vagón cerrado y vagón de grano, entre otros. El material es metálico y aluminio; la pulverización es manual y robótica, con transportador de suelo y una jornada de 7,5 horas. La capacidad indicada incluye 20 unidades de vagones góndola, plataforma o cisterna de China Railway; 7 unidades de vagones especiales SQ6; 10 unidades de vagones cerrados y de grano; y 5 a 10 unidades de vagones abiertos, plataforma, con cobertizo y cisterna para exportación. Son piezas grandes: la capa de imprimación y el curado deben planificarse con el mismo cuidado que la capa final, porque la manipulación y el acceso a la superficie son parte del proceso.
Comparación de referencias documentadas
| Sector | Pieza o material documentado | Datos de línea del corpus | Lectura para la secuencia de capas |
|---|---|---|---|
| Utensilios de cocina | Sartenes antiadherentes, ollas interiores de arroceras, moldes para pasteles; aleación de aluminio y materiales compuestos. | 800-1000 piezas/h; Φ220 x 160 mm estándar; máximo Φ300 x 160 mm; curado de sobremesa 1000 mm/min ajustable 0,5-1,5 m/min. | Alta cadencia y utillaje específico; la secuencia debe coordinarse con colgado y curado. |
| Autopartes | Parachoques, paneles interiores, pasos de rueda y otros; ABS+PC. | 336 días/año y 22 h/día; cabina 25 ± 2 °C y 65 ± 10 % HR; 45 s/bandeja; 1760 bandejas/día; utilización 85 %. | La preparación y la cabina son críticas; el ciclo y la bandeja condicionan la producción. |
| Metales | Paneles y perfiles de aluminio. | Máximo 7000 x 2000 x 2200 mm; 1 pieza/colgador; 5000 m²/día; cinta 3000 mm/min ajustable 2000-4000 mm/min. | Geometrías largas y grandes superficies; importan transporte, pretratamiento y curado uniforme. |
| Madera | Patas, respaldos, asientos, armazones y sillas; madera maciza y MDF. | 1422 piezas/turno de 8 h; máximo 610 x 710 x 1400 mm; paso 300 mm; velocidad 4000 mm/min ajustable 2000-6000 mm/min. | Polvo, sellado y pulido influyen en el acabado; la capa final depende de la preparación. |
| Equipos industriales | Vagones y equipos metálicos o de aluminio. | Pulverización manual + robótica; transportador de suelo; jornada de 7,5 h; capacidades por tipo de vagón. | Piezas grandes y acceso variable; la manipulación forma parte de la repetibilidad. |

Preguntas frecuentes
¿Una línea de recubrimiento automática es una sola máquina?
No. Una línea automática integra varias etapas y módulos: pretratamiento, secado, aplicación, curado, refrigeración, transporte, control eléctrico y, según el proyecto, tratamiento de polvo y COV. La cabina de pulverización es una parte de la línea, no la línea completa. La configuración se define por la pieza, el sustrato, la producción y la especificación de acabado.
¿Cuál es la diferencia entre imprimación, capa intermedia, capa final y acabado?
La imprimación es la primera capa funcional y prepara la base de adherencia o protección. La capa intermedia es opcional y puede aportar cuerpo o transición entre capas. La capa final es la última capa funcional o de color. El acabado es el resultado superficial después del curado y, cuando aplica, del pulido o la inspección; no siempre es una capa adicional.
¿Todas las líneas aplican las mismas capas?
No. La secuencia depende del producto y de la especificación. Un producto puede usar imprimación y capa final; otro puede requerir capa intermedia; otro puede necesitar un tratamiento superficial posterior. La línea debe configurarse para el rango de productos previsto, no para una lista universal de capas.
¿Cómo se adapta la línea a formas y tamaños distintos?
Mediante utillaje, colgado, transporte y parámetros de aplicación ajustables. Los ejemplos documentados muestran rangos concretos: piezas de madera de hasta 610 x 710 x 1400 mm, paneles de aluminio de hasta 7000 x 2000 x 2200 mm y bandejas de autopartes de hasta 1350 x 900 x 200 mm. La adaptabilidad debe comprobarse contra esos límites y contra la geometría real de la pieza.
¿Cómo se controla el espesor y la uniformidad?
La uniformidad se apoya en la preparación de superficie, la aplicación controlada, la velocidad del transportador y el curado. El control PLC y la pulverización robótica ayudan a repetir condiciones, pero el resultado debe validarse con mediciones en puntos representativos de la pieza. No conviene aceptar una promesa de uniformidad sin definir la especificación y el método de comprobación.
¿Qué datos hacen falta para definir una línea para mi producto?
Se necesita el tipo de pieza, material, tamaño máximo y mínimo, geometría, producción requerida, capas previstas, especificación de acabado, condiciones de pretratamiento y curado, y requisitos ambientales. Con esos datos se puede revisar si la línea necesita chorro de arena, tratamiento con llama, secado, precalentamiento, capa intermedia o pulido. Sin ellos, cualquier configuración sería una suposición.
¿Cómo se revisa el coste y el plazo de una línea personalizada?
El coste y el plazo dependen de los módulos incluidos, del tamaño de las piezas, de la producción, del pretratamiento, del curado y del tratamiento ambiental. No existe un precio o plazo único para una línea completa. La siguiente etapa útil es compartir la información de la pieza y la especificación de capas para revisar la arquitectura; el catálogo corporativo de Attractivechina está disponible en este enlace PDF.
Conclusión
De la imprimación al acabado, una línea de recubrimiento automática aplica una secuencia, no una capa aislada. La imprimación prepara la base; la capa intermedia, cuando existe, construye o transiciona; la capa final define buena parte de la función y la apariencia; y el acabado es el resultado que se obtiene después del curado, el enfriamiento y, si corresponde, el pulido. La línea que hace posible esa secuencia incluye pretratamiento, transporte, cabinas, hornos, refrigeración, control y gestión de producción.
Para elegir o evaluar una línea, la pregunta correcta no es solo “qué capas aplica”, sino “qué secuencia necesita mi pieza, con qué rangos de tamaño, qué producción y qué validación de espesor y acabado”. Esa respuesta se construye con datos del producto y de la planta. Attractivechina, con sede en Zhaoqing, Guangdong, desarrolla líneas de recubrimiento automatizadas y personalizadas para autopartes, utensilios de cocina, madera, metales, equipos industriales y otros sectores; su información corporativa está disponible en es.attractivechina.com.
Siguiente paso: revise la pieza, el material, el tamaño máximo, la producción y la especificación de capas antes de definir la configuración. La instalación y puesta en marcha se planifican después de validar esa información.
¿Tiene preguntas o necesita más detalles?
Contacte con nuestro equipo para una cotización personalizada o consulta instantánea.
Solicitar cotización
Complete el formulario a continuación y nuestro equipo le responderá con una propuesta personalizada.
Chat directo de WhatsApp
¿Prefiere chatear en tiempo real? Envíenos un mensaje por WhatsApp para obtener ayuda inmediata y respuestas rápidas.
- Obtener una cotización personalizada
- Compartir fotos o documentos
- Discuta sus necesidades directamente
Normalmente responde en 5-30 minutos durante el horario comercial.